
1. Definición e Historia del Yogur
1.1. ¿Qué es el yogur?
El yogur es un producto lácteo obtenido al fermentar leche de vaca, oveja, cabra o búfala, o mezclas de estas leches, principalmente con las bacterias Streptococcus thermophilus y Lactobacillus delbrueckii subsp. bulgaricus. Se reconoce por su color entre blanco y crema, su aroma característico a leche y fermentación, su sabor suave o marcadamente ácido y una consistencia que depende de la variedad.
Su estructura se basa en una red de proteínas lácteas que retiene el agua y los demás componentes. Además de agua, contiene proteínas, grasa láctea, lactosa y otros hidratos de carbono, minerales, vitaminas, ácidos orgánicos formados por fermentación y, en las variedades con cultivos vivos, bacterias del yogur. Puede ir desde un gel firme que se corta con la cuchara hasta una textura fluida para beber. Se elabora con o sin capa de nata, normal o colado, con diferentes contenidos de grasa, natural, con frutas, aromatizado y sin lactosa.
1.2. Historia del yogur, desde Asia Central hasta hoy
Una de las explicaciones más difundidas atribuye su desarrollo a las comunidades túrquicas ganaderas de Asia Central. En la vida nómada, la leche era importante, pero su rápida alteración dificultaba conservarla y transportarla. Convertirla en yogur y, cuando convenía, colarlo o secarlo permitía aprovechar durante más tiempo este valioso alimento. Las migraciones turcas hacia Anatolia y los Balcanes extendieron la tradición de elaborarlo y consumirlo por una amplia región.
Según uno de los relatos sobre el primer yogur, la leche transportada en recipientes de piel animal se habría acidificado y espesado con el tiempo; al observarlo, las personas habrían aprendido a tratar de forma similar las siguientes leches. Es una tradición transmitida para explicar su descubrimiento. La parte que podemos explicar con la ciencia láctea actual es la acidificación y coagulación por bacterias lácticas desarrolladas en condiciones adecuadas.
Las huellas escritas de su lugar en la alimentación turca son más concretas. En el siglo XI se menciona en el Dîvânu Lugâti’t-Türk de Mahmud de Kashgar y el Kutadgu Bilig de Yusuf Khass Hajib. Estos registros muestran que entonces los pueblos turcos conocían y consumían yogur. En las cocinas selyúcida y otomana siguió siendo un alimento básico, solo, convertido en ayran o empleado en sopas, platos y salsas.
Hoy su presencia cultural va mucho más allá de un cuenco en la mesa. Se bebe como ayran, refresca en el cacık y entra en el tarhana; completa el sabor de sopas, mantı, kebabs y platos de verduras.
Reservar en casa un poco para fermentar la siguiente preparación también ilustra la transmisión cotidiana de estos conocimientos entre generaciones. Un alimento tan familiar tiene igualmente su reflejo en la lengua turca. «Quien se ha quemado la boca con leche sopla incluso el yogur» expresa la cautela después de una mala experiencia. «Cada valiente tiene su manera de comer yogur» significa que cada cual hace las cosas a su modo. «Nadie dice que su propio yogur está agrio» alude a lo difícil que resulta criticar lo propio. Así, el yogur alimenta también el lenguaje cotidiano mediante refranes sobre nuestra conducta y forma de ver la vida.
Su nombre es otra huella notable de esta difusión cultural. Yoğurt es una de las palabras turcas incorporadas a numerosas lenguas del mundo. El inglés yogurt/yoghurt, el francés yaourt/yogourt y el español yogur derivan del turco yoğurt. Que hoy se conozca en gran parte del mundo con ese nombre o formas derivadas mantiene vivo su vínculo con la cultura turca en el lenguaje cotidiano.
Otro relato famoso sobre su conocimiento en Europa se refiere a Francisco I de Francia. Según la tradición, en el siglo XVI un médico llegado del Imperio otomano dio yogur al rey, aquejado de una prolongada dolencia intestinal. Su recuperación habría despertado el interés de la corte francesa. Esta historia forma parte de los relatos históricos sobre la difusión europea del yogur.
Fermentar leche añadiendo una pequeña cantidad del yogur anterior se practicaba mucho antes de conocer los microorganismos. Comprender las bases microbiológicas de la fermentación en el siglo XIX abrió el camino a la producción controlada. Los trabajos de Stamen Grigorov sobre la bacteria del yogur en 1905 fueron un hito. En el siglo XX, la generalización de cultivos definidos, calentamiento controlado, homogeneización, cadena de frío y técnicas de envasado permitió producir a gran escala conservando su identidad tradicional.
2. Composición del Yogur
Podemos estudiar la composición del yogur en dos grandes grupos: agua y materia seca. Esta última incluye proteínas, grasa láctea, hidratos de carbono, minerales, ácidos orgánicos y otros componentes minoritarios. En los yogures con cultivos vivos, los microorganismos también forman parte de su composición biológica. No es simplemente un alimento con componentes lácteos colocados unos junto a otros: cambian durante la fermentación e interactúan para formar su estructura.
Las cantidades varían considerablemente según el tipo. En el registro USDA siguiente, el yogur natural entero contiene aproximadamente un 85,3 % de agua y un 14,7 % de materia seca, con un 3,82 % de proteínas y un 4,48 % de grasa. En el ejemplo de tipo griego entero de la misma base, el agua baja al 81,3 % y las proteínas suben al 9 %. Un yogur reducido en grasa también puede tener más proteínas que otro entero si se ha enriquecido con sólidos lácteos.
| Ejemplo de yogur | Agua (%) | Proteínas (%) | Grasa (%) | Hidratos de carbono (%) |
|---|---|---|---|---|
| Natural, entero | 85,27 | 3,82 | 4,48 | 5,57 |
| Natural, bajo en grasa | 85,07 | 5,25 | 1,55 | 7,04 |
| Natural, de leche desnatada | 85,23 | 5,73 | 0,18 | 7,68 |
| Tipo griego, entero, natural | 81,30 | 9,00 | 5,00 | 3,98 |
| Tipo griego, desnatado, natural | 85,10 | 10,19 | 0,39 | 3,60 |
Registros USDA FoodData Central: 2259793, 170886, 170887, 171304 y 170894. Los porcentajes expresan gramos por 100 g de producto. Son composiciones de referencia de productos distintos, no resultados del mismo yogur con la grasa modificada ni límites legales de clasificación en Turquía. Los hidratos se calcularon por diferencia; esta columna no debe interpretarse directamente como lactosa.
Para observar el efecto de la especie lechera, podemos comparar yogures elaborados con distintas leches en una misma investigación. En los productos experimentales siguientes, los de oveja y búfala tienen mayores cantidades de grasa y materia seca total.
| Leche utilizada | Agua (%) | Materia seca (%) | Proteínas (%) | Grasa (%) | Cenizas (%) |
|---|---|---|---|---|---|
| Vaca | 84,75 | 15,25 | 4,25 | 4,55 | 0,82 |
| Cabra | 84,41 | 15,59 | 5,04 | 4,77 | 0,87 |
| Oveja | 78,58 | 21,42 | 6,11 | 9,35 | 1,03 |
| Búfala | 80,48 | 19,52 | 5,31 | 8,25 | 0,93 |
Terzioğlu y colaboradores, 2023, tabla 1. Todas las leches recibieron un 3 % de leche de vaca desnatada en polvo; la tabla no representa la composición invariable de leches puras ni de todos los yogures comerciales. El agua se calculó restando de 100 la materia seca publicada. Las cenizas son un valor analítico utilizado para valorar el contenido mineral.
También podemos comparar natural y frutas mediante productos preparados con el mismo yogur base. En el estudio de Tarakçı y Küçüköner se incorporó un 7 % de distintos preparados de fruta y se midieron estas composiciones. Tanto la fruta como su preparación, por ejemplo en mermelada o pasta, modifican el resultado.
| Variedad | Agua (%) | Materia seca (%) | Proteínas (%) | Grasa (%) | Cenizas (%) |
|---|---|---|---|---|---|
| Yogur natural de control | 85,42 | 14,58 | 3,80 | 3,18 | 1,09 |
| Con mermelada de cornejo | 83,52 | 16,48 | 4,09 | 2,90 | 0,85 |
| Con mermelada de escaramujo | 84,89 | 15,11 | 3,60 | 3,03 | 0,90 |
| Con confitura de guinda | 82,61 | 17,39 | 3,73 | 3,15 | 0,82 |
| Con pasta de dátiles | 81,75 | 18,25 | 3,58 | 3,00 | 0,90 |
Tarakçı y Küçüköner, 2003, tabla 1; primer día de almacenamiento. El yogur base se elaboró con leche de vaca enriquecida con un 2 % de leche desnatada en polvo. Las muestras de fruta contenían un 7 % de preparado. El agua se calculó a partir de la materia seca; los valores corresponden a los productos del estudio.
2.1. Agua y materia seca
El agua es el componente más abundante, pero el yogur no es una simple mezcla de sólidos y agua. La red tridimensional de proteínas retiene la mayor parte en sus espacios; otra fracción interactúa más estrechamente con proteínas y otros componentes. Esta red permite tomar con cuchara un yogur con una proporción de agua comparable a la leche líquida.
La materia seca es la suma de lo que queda al retirar el agua. Si se resta la grasa, se obtiene el extracto seco magro. Por ejemplo, un yogur con un 15 % de materia seca y un 4 % de grasa tiene aproximadamente un 11 % de extracto seco magro. La distinción importa: la consistencia depende tanto de los sólidos totales como de la parte que corresponde a proteínas, grasa o hidratos.
Antes de elaborar se puede aumentar la materia seca añadiendo ingredientes lácteos o retirando agua. En la industria se emplea evaporación; en casa, el calentamiento en recipiente abierto provoca pérdidas de agua. El yogur colado se concentra después de fermentar, separando suero. Los efectos difieren: la evaporación elimina principalmente agua; el colado también arrastra algunos componentes solubles.
La liberación de suero está relacionada con ello. Si la red proteica deja escapar líquido, se acumula en la superficie. Su cantidad depende de proteínas, tratamiento térmico, cultivo, acidez y esfuerzo mecánico sobre el coágulo. Mucha agua no equivale a mucha separación: una red que la retenga bien puede dar un aspecto uniforme incluso con elevada humedad.
2.2. Hidratos de carbono; lactosa y cambios durante la fermentación
El principal hidrato lácteo del yogur natural es la lactosa, un disacárido formado por glucosa y galactosa. Las bacterias la descomponen con β-galactosidasa y emplean la parte utilizable para obtener energía y producir sobre todo ácido láctico. Según la cepa, puede acumularse parte de la galactosa. La composición glucídica no permanece idéntica a la del inicio.
Solo se consume una parte de la lactosa, por lo que el yogur normal sigue conteniéndola. La leche de partida, el polvo añadido, la concentración y el colado también influyen. Un yogur enriquecido con leche en polvo puede contener más lactosa que otra leche sin enriquecer pese a fermentar. No basta con pensar que «las bacterias consumieron los hidratos»; hay que mirar la composición inicial.
Para el yogur sin lactosa se usa lactasa, que la divide en monosacáridos más pequeños. Glucosa y galactosa resultan más dulces, por lo que puede percibirse mayor dulzor sin azúcar añadido. En los yogures de fruta o endulzados puede haber sacarosa y carbohidratos de la fruta. Hidratos totales, azúcares totales, azúcares añadidos y lactosa no son términos intercambiables del etiquetado.
2.3. Proteínas; caseínas, proteínas del suero y péptidos
Las proteínas proceden fundamentalmente de la leche. En la de vaca, aproximadamente el 80 % son caseínas y el 20 % proteínas del suero. La cantidad y la proporción cambian según especie, leche en polvo o ingredientes proteicos y método de concentración. Enriquecer con caseína o con proteínas del suero no genera la misma estructura aunque la proteína total coincida.
Las caseínas incluyen principalmente las fracciones αs1, αs2, β y κ. En la leche se encuentran con fosfato cálcico dentro de micelas. El ácido bacteriano modifica su carga y equilibrio mineral. Las partículas interactúan y forman una red continua que origina el coágulo. La caseína es, por tanto, un nutriente y el armazón del yogur.
Entre las proteínas del suero destacan β-lactoglobulina y α-lactoalbúmina; también hay albúmina sérica, inmunoglobulinas, lactoferrina y otras fracciones menores. El calor modifica su plegamiento natural. La β-lactoglobulina puede interactuar con κ-caseína y otras proteínas e incorporarse al gel, mejorando retención de agua y resistencia. La proteína no desaparece: cambian su estructura y sus relaciones.
Durante la fermentación, proteinasas y peptidasas de los cultivos dividen parte de las proteínas en péptidos menores y aminoácidos libres. Las bacterias los aprovechan para crecer y se contribuye al sabor y al aroma. La intensidad depende de cepa y condiciones. Una proteólisis excesiva puede dar amargor; más degradación no siempre significa mejor yogur.
Al retirar agua y suero, el yogur colado concentra proteínas por 100 gramos. El calor previo también influye en cuántas proteínas del suero quedan en el gel. Colado tradicional, ultrafiltración y enriquecimiento pueden producir distribuciones distintas. Los niveles habituales del 3–5 % alcanzan aproximadamente el 9–10 % en los ejemplos griegos anteriores, una de las diferencias nutricionales más evidentes de los concentrados.
Para profundizar en su estructura y su relación con los demás componentes lácteos, véase Leche; definición, composición y valor nutricional (explicación detallada).
2.4. Grasa láctea y otros lípidos
La mayor parte son triglicéridos: tres ácidos grasos unidos a glicerol. Hay saturados de cadena corta como el butírico, media como el cáprico y larga como palmítico y esteárico, junto a insaturados como el oleico. Sus proporciones cambian con especie, alimentación y estación. El yogur hereda en gran medida el perfil de su leche.
La grasa se dispersa en pequeños glóbulos. Su envoltura contiene fosfolípidos y proteínas, y el colesterol lácteo también pertenece a la fracción lipídica. La homogeneización reduce el tamaño y cambia la distribución de los glóbulos, modificando su incorporación a la red.
La grasa aporta energía, cremosidad, lubricación, cuerpo y percepción aromática. Para mantener la calidad sensorial al reducirla pueden ajustarse conjuntamente proteínas, calor y selección del cultivo. Un yogur desnatado puede ser espeso y uno graso más fluido si se ha roto su coágulo.
No se calcula la grasa observando la nata superficial. Puede estar repartida en toda la masa o concentrada parcialmente arriba. Reducir su cantidad es una estandarización aparte. Esta distinción resulta esencial al hablar de yogures con nata y homogeneizados.
2.5. Minerales
Además de calcio y fósforo hay potasio, magnesio, sodio y zinc. Parte está disuelta en el suero y parte asociada a proteínas, especialmente micelas de caseína. La acidificación disuelve el fosfato cálcico coloidal y modifica la distribución de calcio y fósforo entre fases.
Importa tanto la cantidad como la localización. Algunos minerales solubles se pierden con el suero al colar. Aunque el agua perdida concentre proteínas, no todos los minerales aumentan en la misma proporción. Leche inicial, condiciones de colado y tecnología determinan el perfil mineral final.
| Mineral | Por 100 g de yogur natural entero |
|---|---|
| Calcio | 127 mg |
| Fósforo | 101 mg |
| Potasio | 164 mg |
| Magnesio | 11,5 mg |
| Sodio | 41,8 mg |
| Zinc | 0,43 mg |
USDA FoodData Central, FDC 2259793. Corresponde al producto natural entero de la primera tabla; valores redondeados.
Conviene explicar las cenizas usadas en los análisis. Son el residuo principalmente mineral que queda tras quemar la materia orgánica, una medida global del contenido mineral. El porcentaje no indica por sí solo cuánto calcio hay ni cuánto aprovecha el organismo de todos los minerales. (Para sus funciones, necesidades diarias y fuentes alimentarias, véase Minerales y nutrición; funciones, necesidades diarias y fuentes alimentarias.)
2.6. Vitaminas
El yogur contiene vitaminas B lácteas, como riboflavina (B2), cobalamina (B12), tiamina (B1) y B6. Las liposolubles dependen de la grasa de la leche y de la fortificación. No debe atribuirse la misma composición vitamínica al yogur entero, desnatado y enriquecido.
En el registro USDA del producto natural entero, 100 gramos aportan aproximadamente 0,243 mg de B2, 0,055 mg de B1 y 0,045 mg de B6. No todos contienen naturalmente mucha vitamina D; en los enriquecidos debe consultarse la cantidad del envase.
La fermentación no actúa en una sola dirección. Unas bacterias sintetizan determinadas vitaminas y otras las consumen para crecer. Calor, oxígeno y luz influyen en su conservación. Parte de las hidrosolubles sale con el suero retirado. En vez de afirmar que «todas aumentan al fermentar», hay que considerar cada vitamina y sus condiciones de cultivo y tratamiento. (Para funciones, necesidades y fuentes, véase Todas las vitaminas; funciones, necesidades diarias y fuentes alimentarias.)
2.7. Ácidos orgánicos y compuestos aromáticos
El principal ácido de fermentación es el láctico, clave para el sabor ácido y el gel proteico. También hay ácido cítrico de la leche y otros ácidos que dependen del metabolismo del cultivo. Sus cantidades y relaciones varían con especie y bacterias.
El olor no se explica solo por ácido láctico. Acetaldehído, diacetilo y acetoína contribuyen al aroma característico. Son mucho menos abundantes que proteínas, grasa o lactosa, pero actúan sensorialmente a bajas concentraciones. La capacidad de producirlos distingue un yogur de aroma intenso de otro suave.
Hay que diferenciar el porcentaje de acidez. La «acidez titulable expresada como ácido láctico» no es un pesaje directo del ácido puro: expresa como equivalente láctico la acidez neutralizada hasta un punto determinado. No se añade a una tabla de composición como cantidad independiente que deba sumarse a los demás componentes.
2.8. Microorganismos; componentes vivos de los yogures industriales, caseros y rurales
No podemos excluir los microorganismos de la composición del yogur vivo: sirven para fabricarlo y permanecen tras la fermentación. Especies, cepas y cantidades influyen en acidez, aroma, consistencia y cambios durante la conservación.
En la fabricación industrial clásica se emplean S. thermophilus y L. delbrueckii subsp. bulgaricus, con una o varias cepas seleccionadas. Ciertos productos incluyen además Lactobacillus acidophilus o Bifidobacterium animalis subsp. lactis. Dos cepas de la misma especie pueden acidificar a distinta velocidad o producir diferentes cantidades de aromas y polisacáridos.
Se cuantifican en unidades formadoras de colonias por gramo, UFC/g, no en porcentajes como proteínas y grasa. Los números elevados suelen expresarse logarítmicamente: 7 log UFC/g equivalen a unos diez millones y 8 log a cien millones. Es el número de microorganismos vivos capaces de formar colonias en las condiciones analíticas empleadas.
Una comparación con el mismo método resulta ilustrativa. En 15 yogures caseros y 15 comerciales estudiados en Van, Turquía, se publicaron estas medias.
| Bacteria contada | Yogur comercial (log UFC/g) | Yogur casero (log UFC/g) |
|---|---|---|
| S. thermophilus | 7,60 | 8,29 |
| L. delbrueckii subsp. bulgaricus | 7,78 | 7,98 |
Tolu y Altun, 2022, tabla 2. Son medias logarítmicas de los productos analizados, no cantidades fijas ni un orden de superioridad para todos los yogures.
En números ordinarios, los comerciales contenían unos 40 millones de UFC/g de S. thermophilus y 60 millones de L. delbrueckii subsp. bulgaricus; los caseros, unos 195 y 95 millones respectivamente. Son equivalentes aproximados de las medias logarítmicas.
En casa y en elaboraciones rurales mediante reserva del yogur anterior pueden acompañar a estas bacterias otras lácticas. En yogures tradicionales de cinco provincias del oeste del mar Negro se identificaron Lactobacillus helveticus, Lactiplantibacillus plantarum y Limosilactobacillus fermentum, además de Lactobacillus delbrueckii. No aparecen necesariamente en iguales proporciones en cada cultivo; yogur de siembra y condiciones modifican la composición.
También pueden aparecer levaduras, mohos y bacterias indeseables tras contaminación, fuera del cultivo buscado. Un recuento vivo elevado no demuestra por sí solo mayor beneficio o seguridad.
2.9. Enzimas, exopolisacáridos y componentes minoritarios
Puede haber enzimas lácteas o microbianas. La β-galactosidasa y las que degradan proteínas y péptidos intervienen en la formación y actividad de los cultivos. El calor inactiva algunas enzimas de la leche; tras inocular actúan los sistemas bacterianos.
Los exopolisacáridos de ciertos cultivos son minoritarios pero eficaces. Estas largas cadenas extracelulares ayudan a retener agua: cepas adecuadas aumentan viscosidad, reducen separación de suero y dan más cuerpo en boca. Con péptidos, aminoácidos libres y otros metabolitos se incorporan durante la fermentación.
3. Variedades de Yogur
Las variedades dependen de la materia prima y de los procesos. Especie lechera, ajuste de grasa y sólidos, homogeneización, lugar de fermentación y colado generan esta diversidad. Frutas, aromas y distintos cultivos permiten nuevas variedades. Por ello conviene examinarlas junto con las características que las definen.
3.1. Según el método de elaboración
En el yogur firme, la fermentación ocurre en el recipiente destinado al consumidor. La leche se envasa líquida, fermenta dentro y el gel se enfría y se conserva lo más intacto posible durante la distribución. Los yogures caseros de olla o tarro suelen pertenecer a este grupo. Se espera poder tomar una porción bien definida con la cuchara.
En el yogur batido, la fermentación termina en un tanque. El gel se rompe de forma controlada, se enfría y se envasa. Su aspecto más fluido resulta del proceso; esa fluidez no demuestra por sí sola una baja cantidad de proteínas o sólidos. Intensidad de batido y bombeo influyen mucho en la consistencia final.
En los yogures para beber se busca una fluidez que permita consumirlos fácilmente, naturales o con fruta. El ayran también es una bebida láctea fermentada relacionada, aunque agua, sal y definición lo distinguen del conjunto de yogures bebibles.
3.2. Yogures normales y concentrados
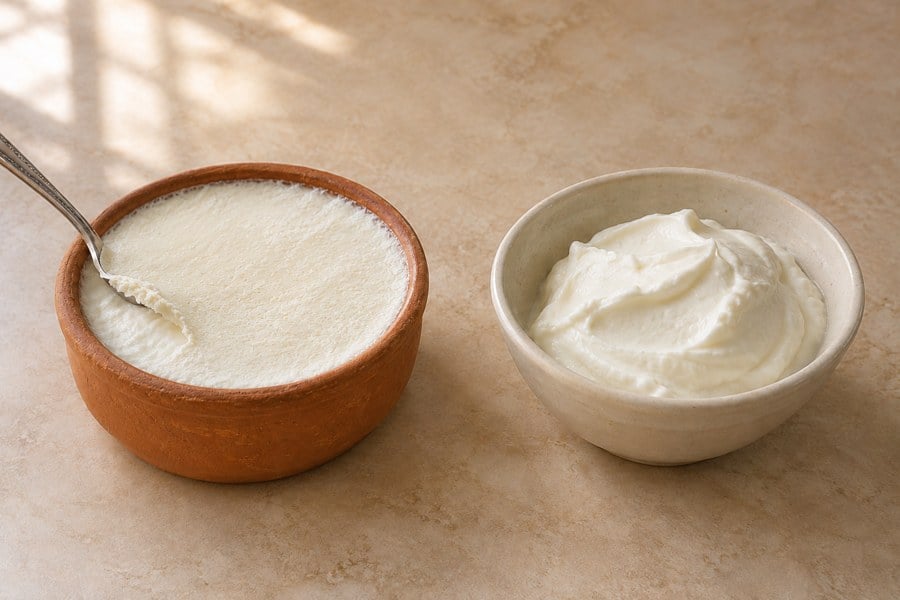
En el normal se consume el gel con su suero. En el colado se retira parte y se concentran proteínas, grasa y componentes retenidos en menos producto, obteniendo textura espesa, untable y con cuerpo. Tradicionalmente se usan bolsas de tela; industrialmente también centrifugación y membranas.
Otra vía es concentrar la leche antes de inocular o enriquecerla con proteínas lácteas. Dos productos igual de espesos pueden proceder de métodos distintos. Özer y sus colaboradores mostraron que el método cambia la estructura incluso con igual contenido proteico. Los nombres «colado», «Greek» y «Greek-style» deben valorarse atendiendo a composición y proceso.
3.3. Yogures con nata superficial y homogeneizados
El yogur con nata posee una capa superficial definida y rica en grasa. En leche no homogeneizada, los glóbulos menos densos que el suero ascienden. La estructura proteica superficial del calentamiento y la pérdida de agua también modifican la capa. Si la leche fermentada en condiciones adecuadas la conserva, se obtiene este yogur tradicional.
La homogeneización hace pasar la leche a alta presión por un espacio estrecho para dividir los glóbulos grasos. Los menores suben más despacio y la grasa se reparte equilibradamente, de forma homogénea, por toda la masa. De ahí el nombre del proceso. La grasa queda así en todo el yogur en vez de acumularse solo arriba.
La ausencia de nata no significa que se haya retirado toda la grasa. Un yogur entero homogeneizado también puede carecer de capa visible. Separar grasa y repartir la existente son operaciones distintas. Homogeneizar no reduce su cantidad, sino que cambia distribución e incorporación a la estructura.
3.4. Yogur de leche de vaca
Es uno de los más habituales en casa y en la industria. Su leche suele tener menos proteínas y grasa que las de oveja y búfala. En iguales condiciones y sin ajustar sólidos puede dar una textura más ligera y menos densa. Calor, cultivos y proteínas adecuados permiten, sin embargo, un yogur firme y uniforme.
Combina el aroma lácteo familiar con la acidez del cultivo. El color va del blanco al ligeramente crema, también por los carotenoides de la grasa. Es valioso por proteínas, calcio y fósforo; energía y nutrientes por ración varían si es entero, desnatado o colado.
3.5. Yogur de leche de oveja
La leche de oveja destaca generalmente por proteínas, grasa y sólidos totales elevados, favorables a una textura densa y con cuerpo. Las proteínas permiten una red más fuerte y la grasa aporta plenitud en boca. Por ello puede ser más fácil lograr espesor sin concentración adicional.
Más proteínas y grasa para el mismo peso pueden significar mayor densidad nutritiva y energética. El aroma puede resultar distinto y más intenso que el vacuno; alimentación y momento de lactación modulan su intensidad.
3.6. Yogur de leche de cabra
Suele distinguirse por su blancura y aroma propio. Algunas caseínas, especialmente αs1, varían mucho según raza y genética. A igual proteína total, esas diferencias pueden generar un gel distinto del vacuno. Sin ajustar sólidos, puede aparecer un coágulo más blando y mayor tendencia a separar suero.
Los ácidos grasos de cadena corta y media y su liberación contribuyen al aroma caprino. Su aceptación varía entre personas; frescura y tratamiento también cambian la intensidad percibida.
3.7. Yogur de leche de búfala
La leche de búfala es conocida por su grasa y materia seca elevadas, que favorecen densidad y cremosidad. Sin homogeneizar y con una superficie adecuada puede formar nata marcada. La percepción de un producto «con más cuerpo» o «más denso» se explica en gran parte por esa relación entre composición y estructura.
Es habitualmente muy blanco; influye la distinta conversión del caroteno en vitamina A respecto a la vaca. Un yogur de búfala graso puede aportar más energía que igual cantidad de uno vacuno menos graso. También puede resultar concentrado en proteínas y minerales.
3.8. Según la grasa
Se ajusta la grasa separando nata o añadiéndola, para obtener enteros, reducidos en grasa y desnatados. Los límites legales cambian entre países, por lo que comparar los gramos por 100 gramos del envase resulta más esclarecedor.
3.9. Según ingredientes añadidos y cultivos
El natural se consume por su sabor lácteo y de fermentación. Fruta, aromas, ingredientes lácteos diferentes, hidrólisis de lactosa y cultivos especiales permiten variedades con distinto sabor, composición y uso.
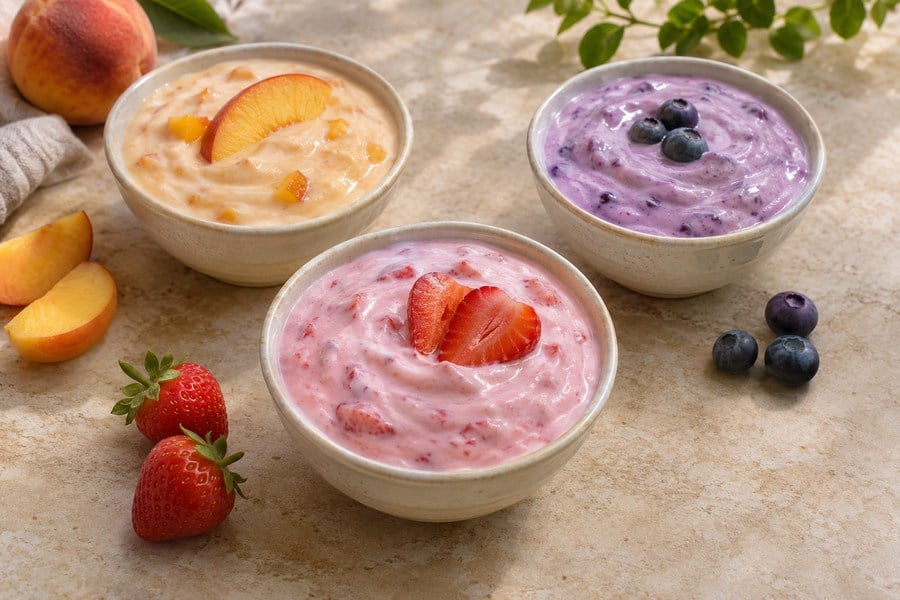
Se utilizan fresa, melocotón, albaricoque, plátano, guinda, frambuesa, mora, arándano y mango. También mezclas de frutos del bosque o melocotón–albaricoque. La fruta aporta azúcares, ácidos orgánicos, pigmentos y aromas. Los colores de frutas rojas como fresa y guinda y del arándano se relacionan sobre todo con antocianinas. Tipo, madurez y cantidad determinan conjuntamente sabor y color.
La industria suele utilizar preparados tratados térmicamente con puré, trozos o ambos, en vez de fruta cruda directa. Pueden contener azúcar u otros ingredientes. El calentamiento reduce levaduras y mohos que podrían llegar al yogur. Se mezcla con el producto fermentado, se coloca en el fondo antes del llenado o se ofrece aparte. En casa, añadir fruta fresca al natural al comer permite elegir directamente cantidad y endulzante.
Los aromatizados pueden llevar vainilla, café y aromas frutales; cacao, chocolate o coco ofrecen otros sabores. Incorporar fruta y usar su aroma no modifica igual la composición. La fruta introduce trozos, fibra, ácidos y otros componentes; el aroma busca principalmente el perfil olfativo y gustativo. Un yogur con fruta y otro con su aroma pueden tener contenidos distintos.
El yogur sin lactosa es aquel cuyo azúcar lácteo se ha dividido mediante lactasa. La lactosa contiene una glucosa unida a una galactosa. Normalmente la lactasa del intestino delgado abre el enlace para absorberlas por separado. Si su actividad es baja, la lactosa no digerida llega al colon, donde las bacterias pueden provocar gases, hinchazón y molestias similares al utilizarla. Realizar la división durante la fabricación facilita el consumo a quienes tienen dificultades para digerirla.
La lactasa puede añadirse antes de fermentar o junto al cultivo. Mientras divide la lactosa, las bacterias forman acidez, aroma y estructura. Glucosa y galactosa más dulces pueden hacer que se perciba dulzor sin azúcar añadido. Se divide el carbohidrato, no se retira. Su valor se considera junto a proteínas, calcio y demás componentes lácteos.
Los yogures enriquecidos buscan más proteína láctea por igual cantidad de producto. Se consigue colando suero, mediante membranas que retienen proteínas o añadiendo ingredientes proteicos. El resultado suele tener más cuerpo. Más proteína no exige más grasa: puede ser entero, bajo en grasa o desnatado.
Los yogures con probióticos añaden cepas investigadas por beneficios específicos a las bacterias clásicas. Pueden usarse cepas de Lactobacillus acidophilus o Bifidobacterium animalis subsp. lactis. Una cepa es un miembro de una especie con propiedades particulares; importan su identidad y la cantidad que permanece viva. La selección también permite acidez suave, aromas diferentes o mayor retención de agua. Explicaré estas propiedades en las secciones de microbiología y beneficios para la salud.
4. Valor Nutricional del Yogur
El yogur es muy nutritivo: reúne proteínas lácteas de alta calidad, calcio, fósforo, vitaminas B y cultivos vivos. Un cuenco aporta una cantidad importante de proteínas y minerales a la dieta. Al fermentar se utiliza parte de la lactosa y se liberan pequeños péptidos y aminoácidos. Así obtenemos los valiosos componentes de la leche en un alimento fermentado fácil de consumir y de buena digestión.
4.1. ¿Cuánto aporta un cuenco a la ingesta diaria?
El cálculo siguiente corresponde a 200 gramos del yogur natural entero USDA utilizado en composición. Para comparar se usan las referencias adultas del etiquetado, de modo que podamos valorar una ración mediante los porcentajes que vemos en los envases.
| Energía o nutriente | En 200 g de yogur | Referencia diaria | Porcentaje cubierto |
|---|---|---|---|
| Energía | 155 kcal | 2000 kcal | 8 % |
| Proteínas | 7,6 g | 50 g | 15 % |
| Grasa total | 9,0 g | 70 g | 13 % |
| Hidratos de carbono | 11,1 g | 260 g | 4 % |
| Calcio | 254 mg | 800 mg | 32 % |
| Fósforo | 202 mg | 700 mg | 29 % |
| Potasio | 328 mg | 2000 mg | 16 % |
| Magnesio | 22,9 mg | 375 mg | 6 % |
| Zinc | 0,86 mg | 10 mg | 9 % |
| Vitamina B2 | 0,49 mg | 1,4 mg | 35 % |
| Vitamina B1 | 0,11 mg | 1,1 mg | 10 % |
| Vitamina B6 | 0,09 mg | 1,4 mg | 6 % |
Cantidades calculadas con USDA FoodData Central FDC 2259793; porcentajes redondeados. Las referencias adultas proceden del anexo XIII del Reglamento 1169/2011.
Destaca especialmente la contribución de calcio, fósforo y B2: la ración cubre aproximadamente un tercio de la referencia de calcio y más de un tercio de la B2. Las proteínas también suponen una aportación significativa junto a carne, huevos, legumbres y otros lácteos.
4.2. Funciones de proteínas y minerales en el organismo
Las proteínas contienen aminoácidos esenciales que el cuerpo no produce. Se utilizan para músculos, enzimas, proteínas inmunitarias y demás tejidos. La fragmentación durante la fermentación contribuye a las primeras etapas digestivas; después las enzimas del estómago e intestino delgado completan la degradación a aminoácidos. Es, por tanto, una fuente proteica de alta calidad y fácil digestión.
Calcio y fósforo forman parte de huesos y dientes. El calcio interviene además en contracción muscular y transmisión nerviosa. Potasio y magnesio son importantes para músculos, nervios y equilibrio mineral celular. La B2 participa en sistemas enzimáticos de obtención de energía; otras vitaminas B contribuyen al metabolismo energético y de aminoácidos. Su valor resulta de aportar todos estos componentes juntos, más que de un solo nutriente abundante.
4.3. Valor de los yogures normales, colados y con frutas
Al retirar agua y suero, el colado concentra proteínas en menor volumen. En los ejemplos griegos ricos en proteínas, 200 gramos aportan unos 18–20 gramos, el 36–40 % de la referencia diaria de 50 gramos del etiquetado. Esto lo hace útil para aumentar el aporte proteico.
La fruta añade sabores, azúcares propios, ácidos orgánicos y compuestos fenólicos. Las variedades con azúcar o preparado de fruta aumentan carbohidratos y energía. Combinar natural y fruta fresca en casa permite aprovechar proteínas y minerales del yogur y componentes propios de la fruta. La tabla correspondiente detalla las diferencias.
5. Beneficios del Yogur para la Salud
Sus beneficios proceden de aportar juntos proteínas, calcio y vitaminas lácteas, de los productos de fermentación y de la actividad de sus cultivos vivos. Estas propiedades apoyan digestión, mantenimiento óseo y muscular y función intestinal. Se ha estudiado su consumo en relación con mejor digestión de lactosa, menos molestias digestivas, indicadores metabólicos favorables y apoyo inmunitario con cultivos determinados.
5.1. Facilita la digestión de la lactosa
Tiene explicación que algunas personas con gases, hinchazón y molestias tras beber leche consuman yogur más cómodamente. Sus bacterias producen β-galactosidasa. Ingerida con las células vivas, ayuda a descomponer la lactosa en el intestino. La utilización previa de parte de ella durante la fermentación contribuye al efecto.
Kolars y colaboradores demostraron en humanos una mejor digestión de la lactosa del yogur que de la leche. Otros trabajos evaluando hidrógeno espirado y síntomas en personas con dificultades para digerirla apoyaron el resultado. EFSA también concluyó que los cultivos vivos mejoran la digestión de la lactosa del yogur. Es uno de sus efectos digestivos mejor explicados.
5.2. Apoya la salud ósea y dental
Calcio y fósforo son componentes fundamentales de la estructura mineral de huesos y dientes. Las proteínas contribuyen a los tejidos que forman la parte orgánica ósea. Su interés no depende solo del calcio, sino de reunir proteínas y minerales en un alimento.
En el ejemplo nutricional, 200 gramos aportan unos 254 mg de calcio y 202 mg de fósforo, equivalentes al 32 % y 29 % de las referencias diarias. Las cifras muestran la contribución mineral de un cuenco.
5.3. Contribuye al desarrollo y mantenimiento muscular
Los aminoácidos esenciales de sus proteínas se utilizan para fabricar proteínas musculares. El normal contribuye a la dieta y los colados proteicos aportan más en menos volumen. Es útil para quienes hacen ejercicio o quieren aumentar su ingesta.
En el estudio de Bridge y colaboradores de 2019, 30 hombres jóvenes realizaron doce semanas de ejercicios de resistencia y saltos. Un grupo recibió yogur griego desnatado y rico en proteínas; otro, un pudin de hidratos con igual energía. La masa libre de grasa aumentó de media 2,4 kg frente a 1,3 kg. Grosor muscular y fuerza total también mejoraron más con yogur. Estos resultados muestran que, junto al ejercicio, puede apoyar el desarrollo muscular.
5.4. Aporta cultivos favorables a la función intestinal y al bienestar digestivo
Bacterias y metabolitos interactúan con el entorno intestinal mediante ácido láctico, enzimas digestivas y componentes celulares. Algunos productos incorporan además cepas probióticas estudiadas por beneficios intestinales.
Guyonnet y colaboradores evaluaron datos de 197 mujeres con molestias digestivas leves en un ensayo doble ciego y controlado. Durante cuatro semanas tomaron dos veces al día 125 gramos de leche fermentada con Bifidobacterium animalis subsp. lactis DN-173 010 y cultivos de yogur. La proporción que comunicó mejoría fue mayor que con un lácteo no fermentado. El índice combinado de síntomas y la medida de confort digestivo también mejoraron más.
5.5. Se relaciona con resultados favorables para la diabetes tipo 2
Grandes estudios humanos han examinado la salud a largo plazo. En el trabajo de Chen y colaboradores publicado en 2014 se siguió alimentación y salud de unos 194 000 adultos de tres grandes cohortes estadounidenses. Una ración diaria adicional se asoció con un riesgo aproximadamente un 17 % menor de desarrollar diabetes tipo 2.
El análisis conjunto de catorce estudios prospectivos de la misma investigación halló una asociación similar. Los resultados invitan a valorar el yogur como alimento fermentado completo dentro de la dieta, más allá de sus calorías.
5.6. Se han descrito efectos favorables sobre indicadores inmunitarios e inflamatorios
En dos intervenciones con mayores, Makino y colaboradores evaluaron el consumo regular de yogur elaborado con L. delbrueckii subsp. bulgaricus OLL1073R-1 junto al aumento de actividad de células asesinas naturales, parte de la defensa innata. El análisis combinado comunicó menores probabilidades de resfriado en el grupo yogur.
Pei y colaboradores estudiaron a 120 mujeres en un ensayo aleatorizado controlado de nueve semanas, incluyendo consumo antes de una comida. Los grupos con yogur mostraron menor respuesta de IL-6 y menores valores de ciertos indicadores relacionados con endotoxinas tras una comida estándar. La IL-6 sirve para valorar inflamación; es un ejemplo de efectos favorables sobre respuestas metabólicas e inflamatorias posprandiales.
En conjunto, el yogur es muy nutritivo y saludable: fácil de consumir, aporta proteínas y minerales de forma significativa y obtiene valor de cultivos vivos y productos fermentativos. Natural con comidas, en tentempiés o con fruta son formas prácticas de incluirlo regularmente.
6. Microbiología del Yogur
En el centro de la elaboración están las bacterias que acidifican la leche y dan sus propiedades. El cultivo clásico combina Streptococcus thermophilus y Lactobacillus delbrueckii subsp. bulgaricus. Las cepas seleccionadas determinan en gran medida velocidad de fermentación, acidez, aroma y consistencia. Para más información sobre cultivos iniciadores, véase Cultivos iniciadores; definición, tipos y características.
6.1. ¿Cómo favorecen mutuamente su crecimiento?
La asociación se basa en intercambio nutritivo. L. bulgaricus divide caseínas en péptidos con sus proteinasas superficiales. Los aminoácidos liberados aportan nitrógeno a S. thermophilus, menos capaz de degradar proteínas por sí mismo. El estreptococo crece más deprisa y produce ácido láctico con mayor rapidez.
S. thermophilus aporta ácido fórmico o formiato, dióxido de carbono y, en algunas cepas, factores como folato. Formiato y CO₂ apoyan las necesidades metabólicas de L. bulgaricus para construir componentes celulares y multiplicarse. Consumir oxígeno también facilita el crecimiento conjunto.
En muchas combinaciones adecuadas, la leche se acidifica más rápidamente con ambas que por separado. Primero destaca el estreptococo; al acumularse péptidos y factores se refuerza el lactobacilo. El ácido forma la red proteica y acetaldehído y otros aromas dan el carácter del yogur. La selección determina tiempo de cuajado, sabor y textura.
Dos cepas de una especie pueden diferir en proteólisis, acidificación y aromas. Seleccionar compañeras compatibles controla la duración y permite reproducir mejor las propiedades deseadas. Para sus características generales, véase Bacterias lácticas; definición, clasificación y características.
6.2. ¿Cómo se calculan los recuentos y la dosis?
Industrialmente se consideran células viables y poder acidificante. Como ejemplo, puede buscarse al inicio 10⁷ UFC/g de cada bacteria, unos diez millones. La dosis pretende comenzar con suficientes células y permitir su multiplicación durante la fermentación.
Si un gramo de cultivo líquido contiene 10⁹ UFC de cada especie, añadir 1 kg a 99 kg de leche da 100 kg con aproximadamente 10⁷ UFC/g de cada una inicialmente. Durante la incubación se multiplican y los recuentos finales superan el inicio. La suma inicial es de unas 2 × 10⁷ UFC/g.
Los concentrados congelados o liofilizados directos se dosifican por las unidades de actividad del fabricante, pues densidad viable y velocidad acidificante varían. Se controlan dosis inicial y recuento final; pueden alcanzarse cientos de millones por gramo.
6.3. EPS, consistencia y estudios de salud
Algunas bacterias producen largas cadenas de carbohidratos fuera de sus células: exopolisacáridos o EPS. Se seleccionan especialmente cepas que aumentan retención de agua y viscosidad. Junto a la red proteica, retienen agua, reducen separación de suero y dan más cuerpo en boca.
Un hilo que se estira bajo la cuchara puede deberse a EPS. Por tanto, elasticidad o espesor no siempre indican espesantes añadidos. Existen bacterias capaces de generar esta propiedad, aprovechadas industrialmente.
Şengül y colaboradores compararon en un modelo de inflamación intestinal en ratas el alto productor L. bulgaricus B3 con el menor productor A13. Ambos aumentaron enzimas de defensa antioxidante y redujeron daño oxidativo lipídico; la mejoría fue mayor con el cultivo de más EPS.
En 2023, Xiong y colaboradores estudiaron EPS-1, aislado del yogur fermentado con las dos especies clásicas. En ratones con colitis experimental redujo daños de la superficie y barrera intestinales e indicadores inflamatorios, y favoreció cambios en ácidos grasos de cadena corta y microbiota. Estos trabajos explican cómo interactúan los polisacáridos bacterianos con el intestino.
Los estudios humanos del yogur OLL1073R-1 también investigaron cultivos productores de EPS e inmunidad; sus resultados aparecen en la sección de salud. El interés biológico de compuestos que modifican la consistencia refuerza la importancia de seleccionar cultivos. Para ampliar, véase Exopolisacáridos; definición, características y beneficios para la salud.
6.4. ¿Cómo se altera el yogur?
La acidez limita muchas bacterias, pero algunas levaduras y mohos crecen en ella y son las causas microbianas más comunes de alteración. Llegan sobre todo después del calentamiento, desde equipos, aire, envases, fruta o cucharas al consumir.
Las levaduras que usan carbohidratos generan gas y alcohol. Envase hinchado, burbujas y olor extraño a levadura o alcohol son signos. Los mohos crecen en superficies oxigenadas y forman colonias blancas, verdes, azules u otras. Así el producto no se consume.
El aumento de sabor ácido es otro proceso: las bacterias siguen produciendo lentamente ácido láctico durante el almacenamiento, la posacidificación. Puede aparecer exceso de acidez y suero porque el cultivo normal actúa más de lo esperado. El calor lo acelera.
Los bacteriófagos son virus que entran en bacterias y se multiplican. Al atacar el cultivo frenan o detienen la fermentación y la leche no acidifica a tiempo. Por ello se combinan rotación de cultivos, limpieza y control ambiental. Para la microbiota inicial, véase Microorganismos Presentes en La Leche Cruda; Tipos y Efectos.
7. Química del Yogur
La formación comienza cuando las bacterias utilizan los carbohidratos de la leche y termina con una nueva estructura proteica. Ácido, proteínas, minerales, agua y aromas cambian conjuntamente. Seguirlos permite entender por qué cuaja, se acidifica o a veces libera suero.
7.1. ¿Cómo se transforma la leche en yogur?
El yogur se produce acidificando leche. En la práctica hay cuatro vías de coagulación: ácido, enzimas, calor y sus combinaciones. El beyaz peynir, queso blanco turco, se elabora por las enzimas del cuajo. El calor se utiliza especialmente para coagular proteínas del suero, como en el lor, con calor solo o combinado con ácido. En el yogur, el agente fundamental es el ácido.
Se trata de ácido láctico. Las bacterias añadidas como cultivo usan lactosa mediante fermentación láctica y producen este ácido. Al acumularse baja el pH. Las proteínas empiezan a interactuar y finalmente crean una red que retiene agua: la leche coagula. La transformación del líquido en gel es consecuencia de este proceso bioquímico microbiano.
7.2. De lactosa a ácido láctico; ¿por qué aumenta la acidez?
La leche fresca suele tener pH 6,6–6,8. Las bacterias añadidas se multiplican y después usan lactosa para producir ácido. La β-galactosidasa la divide en glucosa y galactosa. Los carbohidratos usados pasan por la glucólisis hasta piruvato, que la lactato deshidrogenasa convierte en ácido láctico. Así obtienen energía para vivir y multiplicarse.
Su acumulación eleva la acidez y reduce el pH. Son consecuencias relacionadas de una misma fermentación: se consume lactosa, se produce ácido, el medio se acidifica y las proteínas responden formando coágulo.
Alrededor de pH 4,8–4,6 se ha desarrollado el coágulo definido y cohesivo esperado. En leche intensamente calentada, las primeras uniones microscópicas pueden comenzar antes, hacia pH 5,3. Aumentan con la acidificación hasta generar un gel continuo que se toma con cuchara. Cerca de 4,6, pH isoeléctrico de la caseína, disminuye mucho la repulsión y el coágulo ácido se hace marcado.
7.3. ¿Cómo forman las micelas una red proteica?
Las caseínas se encuentran en micelas. Sus cargas superficiales y regiones proteicas externas las mantienen separadas al pH normal. Al acidificar disminuye la repulsión, el fosfato cálcico coloidal se disuelve hacia el suero y cambia la organización interna.
Las partículas próximas establecen nuevas interacciones. Al extenderse por toda la leche forman una red tridimensional. Agua, lactosa y minerales solubles ocupan sus huecos; los glóbulos grasos quedan dentro o alrededor. Por eso el yogur no fluye como leche pese a su agua.
Más proteínas aportan más material para la red, de modo que leche rica en sólidos y especialmente proteínas puede dar mayor cuerpo. También importa cómo se unen las partículas: calor, velocidad acidificante, temperatura y movimiento determinan firmeza y retención de agua.
7.4. ¿Cómo refuerzan la estructura el calor y la desnaturalización?
Las proteínas son cadenas de aminoácidos plegadas de cierta manera. Desnaturalizar es abrir y reorganizar ese plegamiento tridimensional natural mediante un agente como el calor. Como un ovillo que se afloja, deja expuestas partes antes internas para interactuar con otras moléculas.
Al calentar, especialmente las proteínas del suero sufren este cambio. Las zonas expuestas de β-lactoglobulina se unen a κ-caseína de las micelas y a otras proteínas del suero mediante puentes disulfuro e interacciones hidrofóbicas. Esas asociaciones participan después en el gel ácido.
Se refuerza el coágulo, se retiene mejor el agua y se reduce la separación. Es una razón importante para calentar más intensamente que la leche de consumo. Temperatura y tiempo controlados determinan desnaturalización y consistencia final.
7.5. Acetaldehído; componente principal del aroma característico
Mientras el ácido láctico aporta sabor ácido, el acetaldehído es uno de los principales responsables del aroma propio. Esta pequeña molécula volátil participa en la nota fresca de fermentación. Se selecciona por ello no solo velocidad acidificante, sino capacidad de producirlo.
Puede formarse por metabolismo del piruvato y de ciertos aminoácidos. La división de treonina en acetaldehído y glicina es una vía importante. Ambas bacterias clásicas contribuyen; su crecimiento conjunto y sus intercambios nutritivos pueden reforzar la producción.
Gezginç y colaboradores examinaron 91 cepas de S. thermophilus y 35 de L. bulgaricus de yogures turcos tradicionales y mostraron diferencias en ácido láctico y acetaldehído. Esto explica que cultivos con las mismas especies den sabores distintos. Temperatura, leche y momento del enfriamiento también influyen.
Otros carbonilos, como diacetilo y acetoína, completan el aroma. El diacetilo recuerda más a mantequilla y el acetaldehído destaca el carácter de yogur. Sus cambios durante la conservación explican que el recién fermentado no huela igual que el de varios días.
7.6. ¿Qué indican pH y acidez titulable?
El pH refleja la actividad efectiva de iones hidrógeno. Cuanto menor, más ácido. De 6,7 a 4,7 aumenta aproximadamente cien veces. Seguirlo muestra la proximidad a la gelificación y cuándo iniciar enfriamiento.
La acidez titulable mide cuánto álcali hace falta para neutralizar una cantidad definida de yogur. Suele expresarse como porcentaje equivalente de ácido láctico. Incluye carga ácida y capacidad de proteínas y minerales para fijar ácido, la capacidad tampón.
Un yogur normal y uno proteico ilustran la diferencia. Proteínas y fosfatos fijan parte de los iones liberados. Para bajar al mismo pH una leche más proteica puede necesitar más ácido. Ambos pueden estar a 4,6 y el más proteico presentar mayor acidez titulable. Se sigue la formación del coágulo por pH y el desarrollo ácido y gustativo por titulación. Para ampliar, véase Acidez de la Leche; Importancia y Métodos de Determinación.
7.7. ¿Por qué separa suero y se vuelve más fluido al remover?
Reorganización y contracción del gel liberan líquido: sinéresis. Pocas proteínas, calor insuficiente, acidificación demasiado rápida o larga, movimiento durante la coagulación y exceso mecánico aumentan la separación.
La cuchara o el batido fragmentan la red en partículas de gel que se mueven más fácilmente. El batido industrial controla esta operación para lograr suavidad. Un batido fuerte o bombeo inadecuado puede reducirlas demasiado y debilitar la retención. Proteínas, calentamiento apropiado y cultivos con EPS ayudan a mantenerla.
7.8. Importancia de la temperatura
El calentamiento de la leche tiene tres funciones importantes:
1. Destruir microorganismos: controlar patógenos es una etapa esencial para un yogur sano y seguro. También reduce competidores del cultivo añadido y prepara un medio favorable.
2. Unir proteínas del suero a micelas: al desplegarse por calor, se «pegan», en términos cotidianos, a las caseínas. La interacción es fundamental para la firmeza y retención de agua deseadas.
3. Evaporar parte del agua: aumenta sólidos y contribuye al yogur firme, llamado coloquialmente en turco «duro como una piedra». En casa sucede al calentar destapado; industrialmente se controla en evaporadores. Explicaré por separado ambas situaciones en sus secciones de elaboración.
El calor es, por tanto, importante tanto por higiene como por consistencia. Puede durar más que la pasteurización de leche de consumo. Entre especialistas existe incluso el dicho: «Tanto como a la leche para queso le disgusta el calor, a la leche para yogur le gusta».
7.9. ¿Por qué considerar juntos pH final, enfriamiento y tamaño del recipiente?
Para un yogur clásico de acidez definida y aroma desarrollado se busca aproximadamente pH 4,2 final. Acidificación, incubación y enfriamiento se planifican conjuntamente. Especialmente en firme, se termina la incubación hacia 4,6–4,8 según recipiente y frío; se cuenta el ácido producido hasta enfriar por completo en cámara o nevera. El recipiente es el envase comercial industrial o, en casa, olla, tarro u otro contenedor.
Un pequeño tarro y varios kilogramos no enfrían igual. El pequeño tiene más superficie respecto a volumen y menor distancia desde el centro para evacuar calor. El centro grande sigue caliente aunque el exterior esté frío. Por ello uno pequeño puede enfriarse desde pH 4,6 y uno grande requerir empezar antes, a 4,7–4,8.
Refrigerar no detiene instantáneamente las bacterias. El centro sigue un tiempo cerca de las temperaturas de fermentación. Continúan usando lactosa y produciendo ácido; aumenta acidez y baja pH hasta que todos los puntos alcanzan la temperatura de nevera.
Hacia 4°C, las enzimas trabajan mucho más lentamente: bajan consumo nutritivo, multiplicación y producción ácida. Las células siguen vivas pero la caída de pH se ralentiza mucho. Esa actividad residual explica algo más de acidez a lo largo de los días.
Se pretende alcanzar pH 4,2 y sabor deseado contando el ácido del enfriamiento. Volumen, cantidad de leche, disposición de recipientes, circulación de aire y capacidad frigorífica se valoran juntos, además de la velocidad del cultivo. Se sigue la temperatura central y el pH en el tiempo, no solo la temperatura ambiental.
En batido surge el mismo problema al vaciar el tanque: la primera fracción se enfría inmediatamente y la última sigue caliente más tiempo. Refrigerador y bomba se dimensionan para vaciarlo en un plazo razonable y reducir diferencias entre primeros y últimos envases.
7.10. Calidad, vida útil y conservación
Un buen yogur tiene aroma limpio a leche y fermentación, acidez equilibrada y consistencia de su variedad. En firme se busca coágulo uniforme y cohesivo; en batido, textura lisa y homogénea. Oveja, búfala, colado y bebible requieren consistencias distintas.
Una pequeña capa de suero amarillento verdoso es sinéresis. Contiene lactosa, minerales solubles y algunas proteínas. Si aspecto y olor son normales puede mezclarse y consumirse. También se aprovecha en sopas y masas.
Elaboración limpia, envase íntegro y frío continuo determinan la vida útil. Las guías universitarias indican unos 10–21 días para natural casero higiénico a 4°C. En líneas industriales higiénicas, el clásico cerrado puede durar 21–30 días. Dividirlo en recipientes pequeños, abrir solo el necesario y usar cuchara limpia ayuda a conservar la calidad.
| Producto y condiciones | Duración en buenas condiciones |
|---|---|
| Natural casero; recipiente limpio y tapado, unos 4°C | Aproximadamente 10–21 días |
| Industrial higiénico; envase sin abrir, unos 4°C | Aproximadamente 21–30 días |
Los intervalos suponen refrigeración adecuada desde la producción. Al calor sigue la acidificación, aumenta rápidamente la acidez y se separa más suero. Levaduras y mohos acortan la duración. Moho, color extraño, olor a levadura o envase hinchado por gas indican alteración.
Conviene aclarar ideas erróneas sobre los industriales. «Si dura mucho lleva conservantes» o «si tarda en acidificarse no tiene cultivos vivos» son razonamientos equivocados. Calentamiento controlado, equipos limpios, envasado cerrado y frío explican principalmente la duración. También se seleccionan cepas que acidifican despacio en frío: siguen vivas, pero trabajan menos en nevera. Atribuir conservación larga o acidificación lenta solo a aditivos es infundado. Para mi explicación detallada, véase Yogures del supermercado: 7 preguntas respondidas por un experto.
8. Elaboración Industrial del Yogur
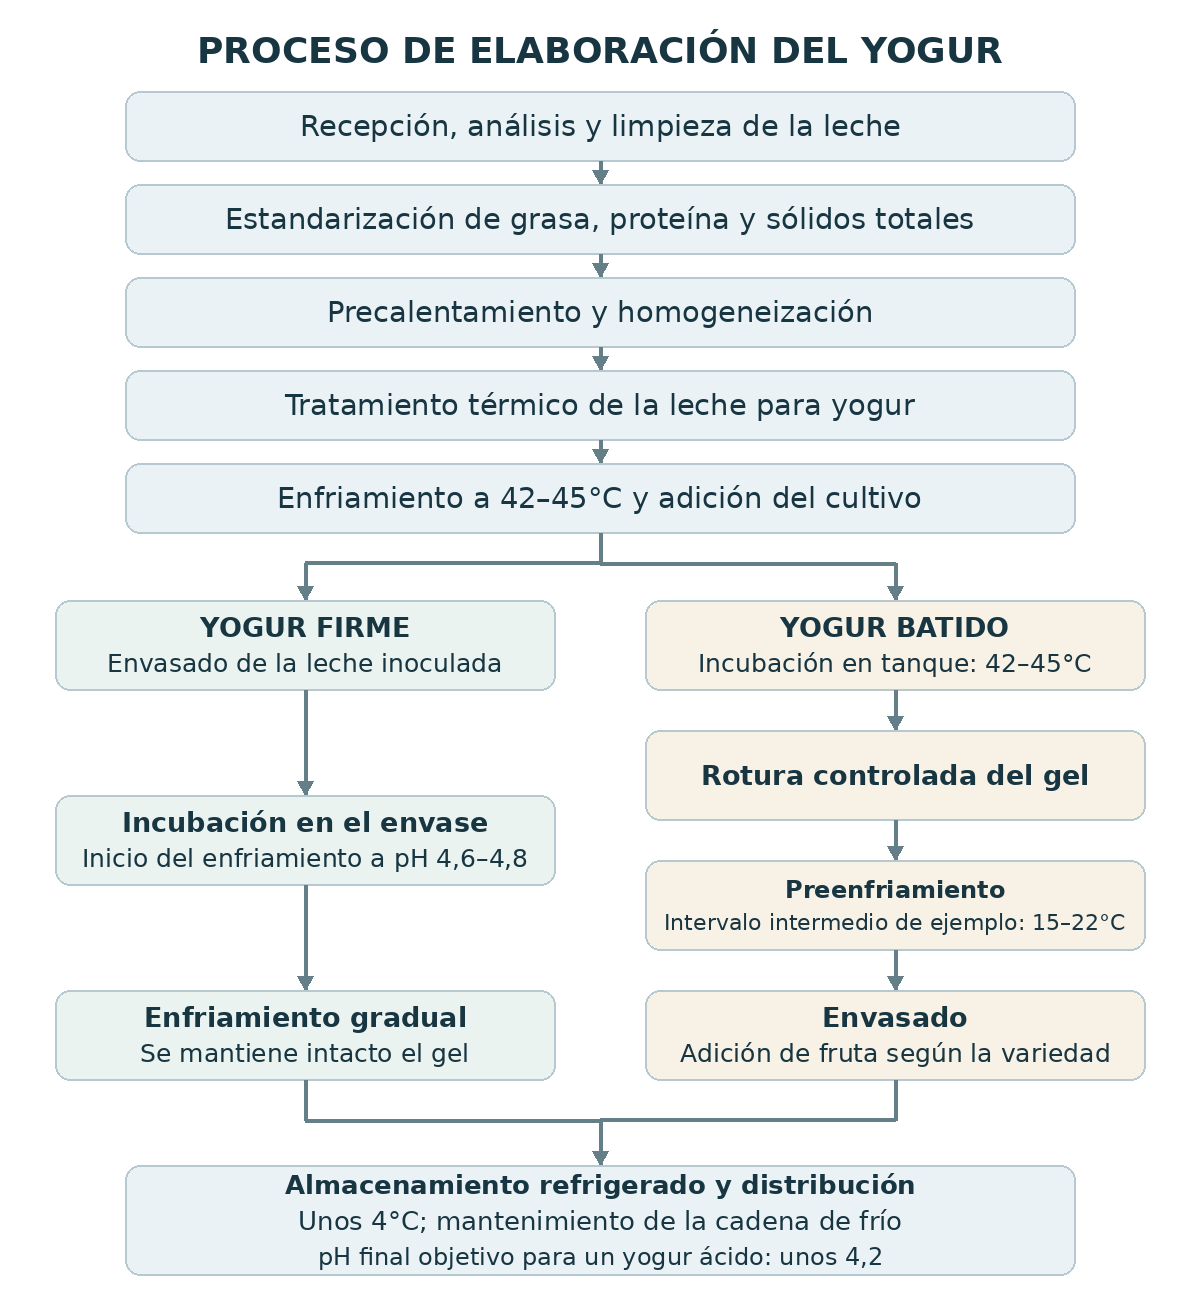
Se busca controlar leche y actividad bacteriana para repetir sabor, consistencia y composición en cada lote. Los procesos se complementan: alargar la fermentación no compensa una proteína insuficiente y un mal enfriamiento puede acidificar demasiado un producto bien calentado. La fabricación se organiza como el flujo completo siguiente.
8.1. Flujo del yogur firme y batido
En firme, la leche inoculada se envasa primero y coagula dentro. En batido, el gel se forma en tanque, se rompe controladamente, se enfría y envasa. La diferencia esencial es dónde fermenta y cómo se trata el gel.
8.2. Recepción, limpieza y ajuste de la leche
Se evalúan temperatura, aspecto, olor, acidez, grasa y proteínas. Son importantes las pruebas rápidas de antibióticos, porque un residuo inhibidor también frena el cultivo. Calidad microbiana y animales sanos forman parte de la aceptación. La leche apta se filtra o atraviesa clarificadoras centrífugas, que separan impurezas físicas por diferencias de densidad.
Después se estandariza: se ajustan grasa y proteínas al nivel del producto. Se retira o añade nata para modificar grasa. Proteínas y sólidos magros aumentan con ingredientes lácteos o retirando agua. Así se evita trasladar directamente al yogur las variaciones de estación o materia prima.
La evaporación es una vía principal para retirar agua. Generalmente se trabaja a vacío; la menor presión permite hervir el agua a menor temperatura. Se controlan pérdida de agua y aumento de sólidos en vez de hervir prolongadamente toda la leche en una cuba abierta. Por ejemplo, 100 kg al 12 % contienen 12 kg de sólidos. Retirando solo agua hasta el 15 %, quedan 80 kg: se han eliminado unos 20 kg de agua. Es un cálculo que explica el principio.
Las membranas, como ultrafiltración, concentran especialmente proteínas. La leche atraviesa una membrana que permite pasar moléculas pequeñas y retiene buena parte de las proteínas. No equivale a evaporar: se separa agua y también pequeños componentes permeables.
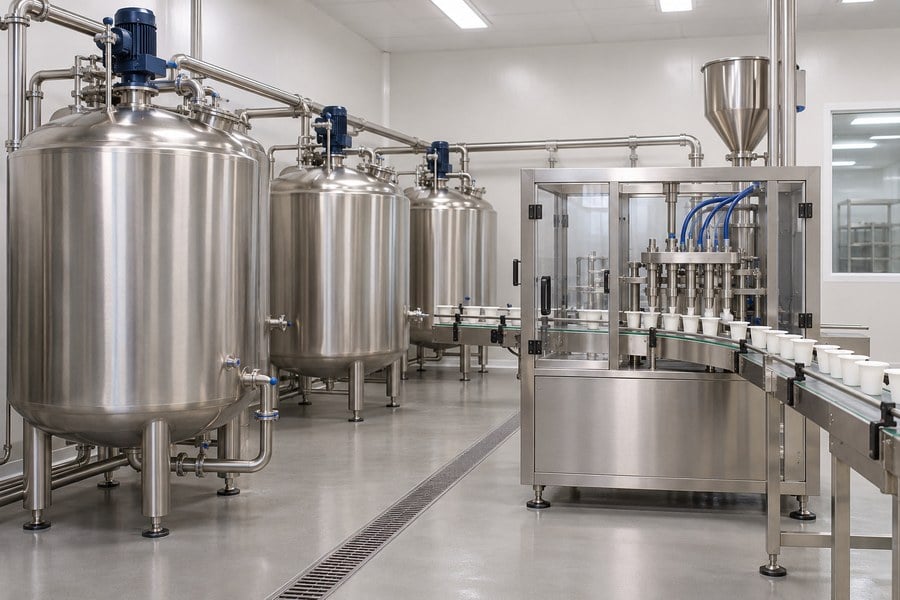
8.3. Homogeneización y tratamiento térmico
La alta presión divide glóbulos grasos y los distribuye uniformemente. Un ejemplo es trabajar a 65–70°C y 200–250 bar. Aumenta su superficie y se fijan proteínas, favoreciendo su participación en la red. Disminuye la nata superior y se homogeneiza la textura. Para yogures con nata se organiza otro proceso que permita acumularla arriba.
Dos tratamientos utilizados son 85°C durante 20–30 minutos o 90–95°C durante unos 5 minutos, contados tras alcanzar la temperatura. Reducen patógenos y competidores y desnaturalizan proteínas del suero para gelificar. Se elige tiempo–temperatura según transferencia térmica del equipo y composición.
Un intercambiador cerrado no pierde tanta agua como una olla abierta. La pérdida para aumentar sólidos se realiza aparte en la evaporación, si existe. Calentamiento y concentración se controlan independientemente.
8.4. Enfriamiento a inoculación y adición del cultivo
Se enfría a la temperatura de crecimiento del cultivo, normalmente 42–45°C, se añade y reparte uniformemente. Puede emplearse un cultivo líquido propagado en planta o concentrados congelados o liofilizados de adición directa. Estos cultivos DVS o DVI se incorporan directamente al tanque.
La dosis se considera por peso, recuento vivo y actividad acidificante. Cultivos de igual masa pueden actuar distinto. Los concentrados siguen las unidades y cantidades del fabricante. En microbiología se explica un cálculo con las dos especies.
8.5. Llenado, incubación y enfriamiento del yogur firme
La leche inoculada llena envases limpios adecuados que pasan a la cámara de incubación. Incubar es mantener la temperatura que permite multiplicación y producción ácida. El coágulo que se toma intacto se forma en el envase de venta. Se evitan movimientos durante su desarrollo.
El final no lo decide solo el reloj: se siguen acidez, pH y coágulo. Para el objetivo final de pH 4,2 explicado en química, los pequeños envases pueden enfriarse a 4,6 y los grandes, más lentos, a 4,7–4,8. Se ajusta con cultivo y sistema frigorífico. El centro grande sigue produciendo ácido durante un tiempo y el pH continúa bajando.
Se enfría generalmente en etapas: primero se sale de la zona de rápida actividad y después se alcanza refrigeración. Aire entre envases, cajas no demasiado compactas y suficiente capacidad permiten enfriar el interior a tiempo. El reposo frío refuerza la estructura antes de transporte y venta.
8.6. Fermentación en tanque, rotura del gel y llenado del batido
El batido fermenta en grandes tanques. Las bacterias convierten lactosa en ácido y la leche gelifica. Puede terminar hacia pH 4,2–4,5 según acidez buscada. Se rompe el coágulo con agitador lento y bombeo controlado.
Se busca una textura lisa que fluya y pueda tomarse con cuchara, no aplastar el gel hasta hacerlo acuoso. El producto puede enfriarse primero a 15–22°C: se frena acidificación manteniendo flujo para llenar. Después continúa el frío y pasa a cámara. Bomba, diámetro de tubería, caudal y batido determinan esfuerzo mecánico y consistencia.
En los de fruta se añade en esta fase el preparado adecuado y calentado; también puede ir al fondo o separado. Su preparación forma parte del control higiénico y de composición. Tras llenar, cerrar y almacenar, se distribuye bajo cadena de frío.
8.7. Limpieza de línea y protección del producto
Limpiar tanques, tuberías, válvulas y llenadora no es solo quitar suciedad visible. Residuos y microorganismos adheridos pueden llegar al lote siguiente. La limpieza in situ, CIP, hace circular soluciones apropiadas. También se verifican aclarado y desinfección. Prevenir recontaminación de leche calentada y yogur mantiene su vida útil.
9. Elaboración Casera del Yogur
Para hacer un buen yogur en casa hay que controlar tres aspectos: preparar la leche para que forme el yogur, utilizar un cultivo vivo y activo y mantener una temperatura adecuada durante toda la fermentación. El tamaño de la olla, la composición de la leche y la temperatura de la vivienda pueden cambiar entre elaboraciones. Comprender para qué sirve cada etapa, en lugar de ver el proceso únicamente como «templar la leche y taparla», mejora claramente el resultado.
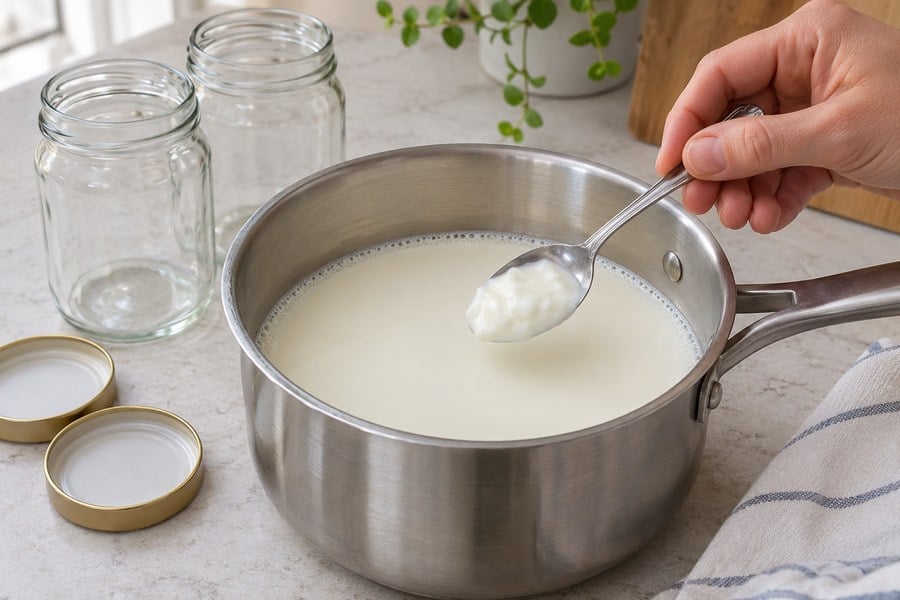
9.1. Preparar leche, cultivo y recipientes
Se puede elaborar yogur con leche pasteurizada o UHT. Si se utiliza leche cruda, debe proceder de animales sanos y haberse obtenido con condiciones adecuadas de ordeño y refrigeración; antes de inocularla en casa hay que aplicar un tratamiento térmico suficiente. La leche de vaca proporciona una textura familiar, mientras que las de oveja y búfala pueden dar un yogur más denso gracias a su mayor contenido de proteínas y grasa. Las características de la leche elegida son el punto de partida de la consistencia final.
Como iniciador puede emplearse un yogur natural recién elaborado con cultivos vivos o un cultivo preparado específicamente para elaborar yogur. Si se reserva parte del anterior, se elige una porción que haya permanecido limpia y cuya acidez no haya avanzado demasiado. Un yogur muy viejo, abierto y utilizado con cuchara repetidamente o que haya pasado mucho tiempo fuera del frigorífico no proporciona un punto de partida adecuado.
La olla, la cuchara, el termómetro y los recipientes de fermentación se lavan y aclaran a fondo. Los recipientes pequeños resistentes al calor pueden prepararse tratándolos con agua hirviendo. Además de enfriarse de manera más uniforme, evitan abrir repetidamente todo el lote al consumirlo.
9.2. Calentar la leche; aquí comienza la preparación de la consistencia
Al trabajar con leche cruda, calentar de forma controlada hasta aproximadamente 85–90°C y mantenerla en ese intervalo durante 20–30 minutos es una opción adecuada. Para evitar que se pegue al fondo se emplean fuego suave, una olla apropiada y agitación delicada durante el calentamiento. Un tratamiento suficiente reduce los microorganismos y despliega las proteínas del suero para que se incorporen a la red del yogur.
Si se utiliza leche pasteurizada o UHT, llevarla brevemente a ebullición una o dos veces y enfriarla después hasta la temperatura de inoculación es otro método doméstico. En la pasteurizada, el calentamiento adicional ayuda especialmente a preparar las proteínas para la estructura del yogur. La UHT ya ha recibido temperaturas altas; recalentarla y perder una cantidad limitada de agua en una olla abierta contribuye sobre todo a alcanzar los sólidos y la consistencia buscados. También con estas leches se consigue un yogur espeso y bien estructurado.
Al calentar en una olla abierta se evapora parte del agua y la leche se concentra, porque las mismas proteínas y grasa quedan en menos agua. Una superficie más ancha acelera esa pérdida. En vez de prolongar la ebullición sin control, se alcanza la concentración deseada evitando que la leche rebose o se pegue al fondo.
9.3. Enfriar a 42–45°C y añadir cultivo
La leche calentada se enfría hasta 42–45°C para inocularla. Este intervalo es fundamental para el desarrollo conjunto de las bacterias clásicas. La temperatura se mide con termómetro, ya que la valoración con el dedo varía entre personas. En una olla grande, superficie y centro pueden estar a temperaturas distintas; por ello se remueve suavemente antes de medir. Un baño exterior de agua fría puede acelerar el enfriamiento.
Con un iniciador vivo y activo, unos 20 gramos de yogur por litro de leche, aproximadamente un 2 %, pueden servir como pauta inicial. Primero se mezcla con un poco de leche tibia en un recipiente pequeño y después se incorpora a la leche principal, repartiéndolo uniformemente. Para un concentrado comercial se sigue la dosis del envase; equiparar sus gramos a igual cantidad de yogur casero no da un cálculo correcto.
Una leche demasiado caliente puede dañar las bacterias del iniciador; demasiado fría, ralentiza su crecimiento y la producción de ácido. Añadir más cultivo tampoco garantiza mayor firmeza: la acidez puede subir demasiado rápido y causar exceso de sabor ácido y separación de suero. Una cantidad adecuada de cultivo activo funciona junto con una temperatura equilibrada.
9.4. Incubación; mantener temperatura y esperar el coágulo
Para incubar en casa se necesita un espacio o aparato que mantenga una temperatura constante. Puede ser una yogurtera, un baño de agua regulado o un horno adecuado. Por ejemplo, se pueden introducir los recipientes en un horno con programa de yogur o que mantenga de forma regular una temperatura elegida dentro de 42–45°C. Se comprueba la temperatura real con un termómetro, porque puede diferir de la indicada por el horno.
Lo necesario es llevar la leche inicialmente a 42–45°C y mantener durante toda la fermentación, lo más constante posible, la temperatura elegida. Si el ambiente se enfría, se recalienta o fluctúa marcadamente, cambian el equilibrio entre ambas bacterias, la velocidad de acidificación y los aromas. En esas condiciones no se obtiene de forma estandarizada el sabor y la estructura deseados cada vez. Un buen resultado aislado no garantiza el siguiente; el ambiente controlado permite esa repetibilidad.
Incluso el sabor de un yogur fermentado a 42°C puede diferir del de otro a 45°C. Las bacterias responden de forma distinta y cambian sus velocidades relativas de crecimiento, acidificación y producción aromática. Con algunos cultivos, una temperatura mayor durante el mismo tiempo produce más rapidez y acidez; una menor puede ralentizar el proceso. Para comprender el sabor final hay que considerar también tiempo de incubación y cultivo utilizado.
Con un cultivo activo puede formarse el coágulo en unas 4–7 horas. Se observa que todo el recipiente presenta consistencia, ya no fluye libremente como leche y desarrolla un aroma limpio. Mover los recipientes una y otra vez, remover con cuchara o sacudir para comprobar puede romper la red naciente. Una vez cuajado, dejarlo caliente toda la noche para espesar suele provocar más acidez y separación de suero.
9.5. Enfriar y reposar
Una vez cuajado, se retira del ambiente de incubación y comienza el enfriamiento. Como expliqué antes, la producción ácida continúa tras entrar en el frigorífico hasta enfriar el centro; el momento del traslado se decide contando esa actividad. Los recipientes pequeños pueden colocarse sin sacudir el gel. Su centro enfría antes y aportan una carga térmica menor al frigorífico. Se deja espacio entre ellos para que circule aire frío.
Reposar una noche hacia 4°C permite enfriar y consolidar la estructura. Por eso un yogur recién cuajado y caliente no tiene la misma consistencia que al día siguiente tras reposar en frío. Dejarlo sin remover ayuda a conservar la estructura firme. Para más información sobre elección de leche, véase ¿Leche Cruda, Leche Pasteurizada o Leche UHT?.
9.6. ¿Por qué no cuaja o queda débil?
1. Un iniciador viejo o debilitado puede tener pocas bacterias vivas y activas. No se forma suficiente ácido y la leche no coagula en el tiempo esperado. Comenzar el siguiente lote con yogur natural fresco que contenga cultivos vivos o con un iniciador adecuado ayuda a comprobar si el problema procedía del cultivo.
2. La temperatura se evalúa por separado. Si el cultivo se añadió a leche demasiado caliente, las bacterias pueden dañarse. Aunque empezase a buena temperatura, enfriarse rápido durante la incubación ralentiza su actividad. Hay que medir al inocular y durante la incubación. Corregir el sistema que mantiene la temperatura para la próxima elaboración es más eficaz que dejar fuera indefinidamente leche que no cuaja por frío.
3. Los residuos de antibióticos en leche cruda pueden inhibir la fermentación. Si el animal recibió tratamiento y no se respetó el período de retirada, el medicamento restante puede impedir la multiplicación de las bacterias. Hervir no resuelve fiablemente esos residuos. Ante la sospecha, hay que hablar con el proveedor y usar una materia prima adecuada.
4. La mastitis, inflamación de la ubre, también modifica la composición. Los cambios en las caseínas, el equilibrio mineral y las enzimas pueden contribuir a un coágulo más débil y a la separación de suero.
5. La leche pobre en grasa o proteínas, un tratamiento térmico insuficiente y mover el recipiente mientras cuaja también pueden originar una estructura floja.
Por tanto, no todas las situaciones descritas como «no ha cuajado» tienen la misma causa: hay que distinguir una leche que no se ha acidificado de un yogur acidificado que ha formado un gel débil.
Un lote que tarda mucho más de lo esperado o presenta mal olor, cambio de color o gas no se consume ni se usa como iniciador. Comenzar la siguiente elaboración con leche fresca, cultivo nuevo, equipo limpio y temperatura medida evita trasladar el problema al nuevo yogur.
9.7. ¿Qué cambia al reservar yogur para el siguiente lote?
Reservar del mismo yogur en cada elaboración no mantiene necesariamente el equilibrio entre las dos bacterias. Una puede perder más viabilidad durante la conservación; exceso de acidez, microorganismos externos o fagos pueden modificar el funcionamiento del siguiente cultivo. Tras varias elaboraciones, una toma más lenta, mayor acidez o un olor distinto pueden ser señales.
Cuando el yogur nuevo se ha enfriado y reposado, se reserva una pequeña porción con cuchara limpia antes de abrirlo repetidamente para consumir. Se guarda en un recipiente limpio y tapado en el frigorífico. Si pierde actividad de forma notable o empiezan a deteriorarse sabor y estructura, se cambia de cultivo. Así aumenta la posibilidad de conservar las cualidades de un buen yogur en el siguiente lote.
9.8. ¿Cómo hacer yogur colado?
Primero se preparan un colador limpio, una tela alimentaria limpia y un recipiente profundo. Se coloca la tela, se vierte el yogur y se apoya el colador a una altura que impida que el suero separado vuelva a tocarlo. Se tapa y se introduce todo el montaje en el frigorífico para que escurra. Se comprueba a las pocas horas según la consistencia buscada; prolongar el tiempo elimina más suero y aumenta la densidad.
Refrigerar aporta dos ventajas. Primero ralentiza las bacterias que, en caliente, acidificarían más el yogur. Segundo limita el crecimiento de microorganismos introducidos durante el colado. Así se conserva mejor el sabor limpio mientras se concentra. El suero, mantenido adecuadamente en frío, puede aprovecharse en sopas o masas.
10. Normas y Composición Legal del Yogur en Distintos Países
El yogur no recibe su nombre solo por el sabor y la consistencia habituales. La legislación define cuándo puede venderse como tal, qué cultivos debe contener, los límites de composición y los demás ingredientes permitidos. Las reglas nacionales coinciden en algunos aspectos y difieren en otros.
10.1. Referencia internacional; Codex Alimentarius
La norma CXS 243-2003 de leches fermentadas, del sistema conjunto FAO–OMS, define el cultivo clásico como S. thermophilus y L. delbrueckii subsp. bulgaricus asociados. Establece al menos un 2,7 % de proteína láctea, un 0,6 % de acidez titulable expresada como ácido láctico y 10⁷ UFC/g totales de microorganismos característicos. Deben permanecer vivos hasta terminar la vida útil en las condiciones indicadas. Los productos calentados después de fermentar se tratan aparte.
Codex es una referencia internacional, no una ley nacional aplicada automáticamente igual en todos los países. También cuenta la legislación del mercado de venta. La comparación muestra sus consecuencias para composición y denominación.
10.2. Turquía; proteínas, grasa, cultivos e ingredientes permitidos
La norma básica es el Comunicado del Código Alimentario Turco sobre productos lácteos fermentados 2022/44, con su modificación 2024/1. Deben emplearse juntas ambas bacterias y alcanzar al menos 10⁷ UFC/g totales al final de la vida útil. Pueden añadirse cultivos iniciadores o auxiliares, declarándolos en la etiqueta.
| Característica en Turquía | Límite o clase legal |
|---|---|
| Proteína láctea del yogur | Al menos 3,0 % |
| Proteína del yogur colado | Al menos 8,0 % |
| Acidez titulable | 0,6–1,5 % como ácido láctico |
| Microorganismos característicos totales | Al menos 10⁷ UFC/g |
| Yogur entero | Al menos 3,8 % de grasa láctea |
| Yogur semigraso | Al menos 1,5 % y menos del 2 % |
| Yogur desnatado | Como máximo 0,5 % |
| Fuera de estas clases | Se denomina por su porcentaje de grasa |
Porcentajes en masa; anexos 1 y 2 del Comunicado 2022/44. UFC significa unidad formadora de colonias. 10⁷ UFC/g son diez millones por gramo.
En el natural no pueden sustituirse proteínas o grasa lácteas por otras proteínas o grasa vegetal, ni añadirse almidón o gelatina. Hay permisos separados para variedades aromatizadas y tratadas tras fermentar. La grasa vegetal propia de un ingrediente que aporta sabor se considera aparte. Se prohíben alcohol, ingredientes alcohólicos y aromas lácteos como leche de oveja, cabra o mantequilla; no se permiten enzimas distintas de lactasa.
Los porcentajes de grasa y proteína se indican delante; formación de nata y homogeneización acompañan al nombre. Se declaran especies en mezclas. El mínimo general de fruta es el 6 %; para frutas muy ácidas y tropicales definidas se aplica el 2 %.
La reforma de 2024 fija como máximo 10² UFC/g totales de microorganismos específicos tras tratamiento posfermentativo. No se clasifica bajo el mismo nombre que el clásico con cultivos vivos. Los aromatizados, colados aromatizados y fermentados tratados después se presentan además en envases de hasta 500 gramos.
10.3. Estados Unidos; composición y otros ingredientes
La norma 21 CFR 131.200 exige las mismas dos bacterias. Los ingredientes lácteos se pasteurizan o ultrapasteurizan antes de inocular. La norma principal establece grasa mínima del 3,25 % y sólidos lácteos magros del 8,25 %. Las variedades menos grasas tienen reglas específicas de nombre y composición. El pH final medido dentro de las 24 horas del llenado debe ser 4,6 o menor.
Se permiten ingredientes edulcorantes, aromatizantes, colorantes, estabilizantes, emulgentes y conservadores seguros y adecuados. No pueden generalizarse a todos los estadounidenses las reglas del natural turco. Los ingredientes se declaran.
Puede calentarse después de fermentar para inactivar microorganismos; se indica entonces que no contiene cultivos vivos y activos. La declaración de que sí los contiene requiere al menos 10⁷ UFC/g al fabricar y expectativa razonable de 10⁶ UFC/g durante toda la vida útil.
10.4. Reino Unido; denominación y guía sectorial
Yogurt/yoghurt se incluye en la protección de denominaciones lácteas. Sustituir total o parcialmente componentes por grasa o proteínas no lácteas no respeta esa base. Añadir fruta, cereales o aromas se distingue de sustituir componentes de la leche.
La guía voluntaria de Dairy UK y Provision Trade Federation recomienda un mínimo del 2,9 % de proteínas lácteas antes de otros ingredientes: es una recomendación de esa guía. Define el cultivo con L. bulgaricus y/o S. thermophilus y permite otras bacterias adecuadas. En productos vivos deben permanecer viables y abundantes; el tratamiento posterior debe identificarse en el nombre.
Natural yogurt se define sin azúcar añadido, colorantes u otros aditivos. Otras variedades admiten estabilizantes, espesantes y demás autorizados, según categoría y dosis, además de figurar en la lista positiva. Los marcos de aplicación difieren entre Gran Bretaña e Irlanda del Norte, por lo que se evalúa el territorio.
La declaración low fat exige como máximo 3 g/100 g en producto de cuchara y 1,5 g/100 mL en líquido. Fat free requiere un máximo de 0,5 g/100 g o 100 mL. Son condiciones de declaraciones nutricionales, no una grasa única obligatoria para todo yogur.
10.5. Francia; condiciones del nombre yaourt
El decreto 88-1203 reserva yaourt/yoghourt al elaborado con L. bulgaricus y S. thermophilus añadidos conjuntamente. Deben estar vivos al venderse y sumar al menos diez millones por gramo de parte láctea. El ácido láctico libre alcanza al menos 0,7 g/100 g y la proteína láctea no puede ser inferior a la leche normal.
No se sustituyen grasa o proteína de leche por otras. Azúcar y alimentos de sabor pueden sumar hasta el 30 % final. Los procesos que retiran componentes, especialmente colado del coágulo, también están limitados. No se equipara automáticamente cualquier fermentado colado extranjero con esta definición francesa.
10.6. España; natural, con frutas y pasteurizado después de fermentar
El Real Decreto 271/2014 atribuye coagulación a las dos culturas características conjuntas. En el vivo, la parte láctea contiene al menos 10⁷ UFC/g o mL, pH máximo 4,6 y extracto seco magro mínimo del 8,5 %. La grasa general mínima es del 2 %; en semidesnatado supera 0,5 % sin llegar al 2 % y en desnatado no supera 0,5 %.
Se permite enriquecer el natural con leche en polvo y ciertos derivados dentro de límites. Gelatina y almidones contemplados se reservan en esta norma a frutas o aromas bajo condiciones; la gelatina tiene máximo de 3 g/kg. Con frutas y otros alimentos, al menos el 70 % final es yogur; en aromatizados, el 80 %.
El pasteurizado después de fermentar es otra variedad y su nombre identifica el tratamiento. La etiqueta permite distinguirlo del producto vivo.
Comparación basada en textos oficiales revisados el 16 de noviembre de 2026 y en la guía identificada: Codex CXS 243-2003; Turquía 2022/44 y 2024/1; Estados Unidos 21 CFR 131.200; normativa británica de nombres lácteos y declaraciones junto a Dairy UK/PTF; Francia Décret 88-1203; España Real Decreto 271/2014. También se aplica legislación general de aditivos, higiene, contaminantes y etiquetado.
11. Producción y Consumo de Yogur en el Mundo
El yogur se produce hoy en grandes cantidades en Europa, Asia, América y África y se consume de formas muy diversas. Además del natural, el desarrollo de variedades con frutas, para beber, coladas y ricas en proteínas ha ampliado sus usos desde el desayuno hasta las comidas principales, los tentempiés y los postres.
11.1. Producción mundial
La Unión Europea y China son dos grandes centros de producción de leches fermentadas, categoría que incluye el yogur. En Estados Unidos, Rusia y Japón también se alcanzan millones de toneladas anuales. Las cifras recopiladas por CNIEL a partir de la Federación Internacional de Lechería se presentan en la tabla junto con los datos de TÜİK para Turquía.
Producción de yogur y otras leches fermentadas en países y regiones seleccionados, 2024.
| País o región | Producción (miles de toneladas) |
|---|---|
| Unión Europea, 27 países | 9.738 |
| China | 6.073 |
| Alemania¹ | 3.250 |
| Rusia | 2.830 |
| Estados Unidos² | 2.213 |
| Francia | 1.363 |
| Turquía⁴ | 1.330 |
| Japón | 1.071 |
| México³ | 770 |
| Reino Unido | 519 |
| Sudáfrica² | 502 |
| Argentina² | 345 |
| Egipto | 319 |
| Chile | 229 |
Fuente: CNIEL, L’économie laitière en chiffres, 2026 (FIL/IDF); Turquía: TÜİK, producción de leche y productos lácteos, diciembre de 2025. ¹ Incluye bebidas y postres lácteos. ² Solo yogur. ³ Estimación. ⁴ Solo plantas lácteas integradas; excluye fabricación casera. Redondeado a miles de toneladas. Las demás filas incluyen leches fermentadas. Alemania y Francia forman parte del total europeo.
La evolución de la producción difiere entre países. En la misma serie, entre 2020 y 2024 la producción de leches fermentadas de la UE aumentó aproximadamente un 4,9 %, mientras que en China disminuyó alrededor del 26,4 %.
Los datos más recientes que siguen exclusivamente el yogur muestran crecimiento en Estados Unidos y Turquía. Según el Departamento de Agricultura estadounidense, en 2025 se produjeron unos 2,40 millones de toneladas, un 8,5 % más que el año anterior. La cantidad incluye yogures naturales y aromatizados, pero excluye el yogur helado.
En las empresas lácteas integradas incluidas por TÜİK, la producción turca pasó de 1.329.587 toneladas en 2024 a 1.402.485 en 2025, un aumento del 5,5 %. El total incluye yogur natural, colado y con ingredientes de sabor. El elaborado en los hogares queda fuera de esta producción industrial.
11.2. Consumo por países
El peso del yogur en la alimentación diaria cambia entre países. La diferencia afecta tanto a la cantidad consumida como a la variedad preferida. En algunos mercados el natural ocupa un lugar importante; en otros atraen más los productos con frutas, bebibles o con mayor contenido de proteínas.
Según los datos provisionales alemanes de 2025, el consumo anual por persona de yogures naturales y saborizados es de 14,9 kilogramos. De ellos, 7,3 son naturales: aproximadamente la mitad. Que el natural representase 5,6 kilogramos en 2015 muestra que ha reforzado su lugar en el consumo durante la última década.
En Francia, las compras de yogur para consumo doméstico en los grandes canales de distribución aumentaron de 791.774 toneladas en 2024 a 820.028 en 2025, aproximadamente un 3,6 %.
Los datos de consumo doméstico de 2025 del Ministerio de Agricultura, Pesca y Alimentación español recogen compras de 426,45 millones de kilogramos de yogur y una cantidad anual por persona de 9,10 kilogramos. Representan las compras destinadas al consumo en el hogar.
En Estados Unidos, la cantidad de yogur disponible para consumo por persona creció de unos 2,95 kilogramos en 2000 a 6,57 en 2024, aproximadamente 2,2 veces más. El uso interno total aumentó de unos 2,23 millones de toneladas en 2024 a 2,43 millones en 2025, un 8,6 % anual. Este cálculo de USDA expresa las disponibilidades obtenidas a partir de producción, comercio exterior y otras partidas.
En Japón, el consumo de leches fermentadas por persona calculado por J-Milk a partir de producción y población pasó de unos 6,55 litros en el ejercicio 2000 a 10,44 litros en el ejercicio 2025. Esta categoría comprende yogures de cuchara y para beber.
Una de las investigaciones amplias sobre el lugar del yogur en la dieta turca es la Encuesta de Nutrición y Salud del Ministerio de Salud. En 2017 determinó un consumo medio de 112,7 gramos diarios entre personas de 15 años o más, equivalente a unos 41,1 kilogramos anuales. El resultado procede directamente de una encuesta alimentaria y refleja hábitos que incluyen el yogur casero.
11.3. Hábitos y variedades destacadas
La capacidad de adaptarse a distintas comidas y formas de consumo tiene un papel importante en el crecimiento del mercado. En Turquía, el natural acompaña comidas y se utiliza en cacık, sopas, salsas y numerosos platos. En otros mercados, desayunarlo con frutas, cereales y frutos secos constituye una parte importante de su uso cotidiano.
En Gran Bretaña, una investigación doméstica correspondiente a las 52 semanas terminadas el 23 de febrero de 2025 situó el 33 % de las ocasiones de consumo en el desayuno y el 28 % en la cena. En más de tres cuartas partes de los desayunos se acompañó de cereales, fruta o frutos secos. En la cena destacó como postre. Un mismo producto desempeña así funciones distintas en diferentes mesas.
El natural y los productos que destacan sus proteínas son dos grupos de interés reciente. Según AHDB, en Gran Bretaña, durante las doce semanas terminadas el 5 de septiembre de 2026, el volumen de ventas del natural estándar aumentó un 18,4 % frente al mismo período anterior, y el de bebidas de yogur un 7,4 %. Otro análisis comunicó un 8,0 % de crecimiento en yogures de vaca con declaración proteica durante las doce semanas terminadas el 8 de agosto de 2026.
La demanda también repercute en la elaboración. Colado, filtración por membranas y enriquecimiento con proteínas lácteas pueden aumentar su contenido. Los bebibles ofrecen opciones adaptadas a diferentes situaciones por su fluidez y envases individuales. Además de elegir leche y cultivo, los fabricantes diseñan proteínas, consistencia, sabor y envase según los hábitos a los que se dirigen.
Referencias
Özer, B. (2006). Yoğurt Bilimi ve Teknolojisi. Sidas Yayınları.
Aryana, K. J., & Olson, D. W. (2017). A 100-Year Review: Yogurt and other cultured dairy products. Journal of Dairy Science, 100(12), 9987–10013.
Özer, B. H., Stenning, R., Grandison, A. S., & Robinson, R. K. (1999). Effect of protein concentration on the properties and structure of concentrated yogurts. International Journal of Dairy Technology, 52(4), 135–138.
Codex Alimentarius Commission. (2024). Standard for Fermented Milks (CXS 243-2003). Versión que incorpora las modificaciones de 2024.
University of Guelph. (s. f.). Dairy Science and Technology eBook: Cultured Dairy Products and Cheese. University of Guelph.
Tetra Pak. (2025). Dairy Processing Handbook. Tetra Pak.
USDA Agricultural Research Service. (2022). FoodData Central, Foundation Foods: Yogurt, plain, whole milk. FDC 2259793.
EFSA Panel on Dietetic Products, Nutrition and Allergies. (2010). Scientific Opinion on the substantiation of health claims related to live yoghurt cultures and improved lactose digestion. EFSA Journal, 8(10), 1763. Versión que incorpora la corrección de 2011.
Smith, D. K. (2015). Yogurt Made Simple. Washington State University Extension, FS173E.
ISAPP. (2025). Do all fermented foods contain a probiotic?
The American Heritage Dictionary of the English Language. (s. f.). Yogurt. The American Heritage Dictionary of the English Language.
Académie française. (s. f.). Yaourt. Dictionnaire de l’Académie française (9.ª edición).
Real Academia Española & Asociación de Academias de la Lengua Española. (s. f.). Yogur. Diccionario de la lengua española.
TÜİK. (2026). Süt ve Süt Ürünleri Üretimi, Aralık 2025. Haber Bülteni No. 53967, 13 de febrero de 2026.
USDA National Agricultural Statistics Service. (2026). Dairy Products 2025 Summary. abril de 2026, pp. 11, 44.
Ministerio de Agricultura, Pesca y Alimentación. (2026). La leche mes a mes: Diciembre 2025. Panel de Consumo Alimentario.
Tolu, A., & Altun, İ. (2022). Comparison of homemade and commercial yoghurt in Van province, Turkey. Food Science and Technology, 42, e08321.
Encu, Ş. B., Acar Soykut, E., & Çakır, İ. (2022). Geleneksel yoğurtlardan izole edilen laktik asit bakterilerinin MALDI TOF MS biotyper sistemi ile tanımlanması ve bazı starter kültür özelliklerinin belirlenmesi. Gıda, 47(6), 1059–1082.
Terzioğlu, M. E., Bakırcı, İ., Öz, E., Brennan, C. S., Huppertz, T., Amarowicz, R., Khan, M. R., Elobeid, T., Aadil, R. M., & Öz, F. (2023). Comparison of camel, buffalo, cow, goat, and sheep yoghurts in terms of various physicochemical, biochemical, textural and rheological properties. International Dairy Journal, 146, 105749.
Demirhan, Ş. Ş., Andiç, S., & Oğuz, Ş. (2026). Comparison of Physicochemical, Microbiological, and Sensory Properties of Yogurt Made From Cow, Goat, Sheep, and Buffalo Milk with and Without Probiotic Cultures. Food Science & Nutrition.
Boukria, O., El Hadrami, E. M., Sameen, A., Sahar, A., Khan, S., Safarov, J., Sultanova, S., Leriche, F., & Aït-Kaddour, A. (2020). Biochemical, Physicochemical and Sensory Properties of Yoghurts Made from Mixing Milks of Different Mammalian Species. Foods, 9(11), 1722.
Food and Agriculture Organization of the United Nations. (s. f.). Milk composition. Gateway to Dairy Production and Products.
Fisberg, M., & Machado, R. (2015). History of yogurt and current patterns of consumption. Nutrition Reviews, 73(Suppl. 1), 4–7.
Küçükkömürler, S., Şeren Karakuş, S., & Şirvan Boran, N. (s. f.). Türk Kültüründe Yoğurt. Kültür ve Turizm Bakanlığı elektronik yayın arşivi.
USDA Agricultural Research Service. (2019). FoodData Central, SR Legacy: Yogurt, plain, low fat. FDC 170886.
USDA Agricultural Research Service. (2019). FoodData Central, SR Legacy: Yogurt, plain, skim milk. FDC 170887.
USDA Agricultural Research Service. (2019). FoodData Central, SR Legacy: Yogurt, Greek, plain, whole milk. FDC 171304.
USDA Agricultural Research Service. (2019). FoodData Central, SR Legacy: Yogurt, Greek, plain, nonfat. FDC 170894.
Ullah, R., Khan, S., Ali, H., Bilal, M., & Saleem, M. (2017). Identification of cow and buffalo milk based on Beta carotene and vitamin-A concentration using fluorescence spectroscopy. PLOS ONE, 12(5), e0178055.
Jankowska, A., Wachowska, M., Dąbrowska, A., Bielecka, M., Warechowski, J., & Potaś, A. (2026). Evaluation of the Fermentation Profiles and Quality Attributes of Yogurts Made from Cow, Goat, and Mixed Milk. Foods, 15(2), 314.
Tarakçı, Z., & Küçüköner, E. (2003). Physical, Chemical, Microbiological and Sensory Characteristics of Some Fruit-Flavored Yoghurt. Yüzüncü Yıl Üniversitesi Veteriner Fakültesi Dergisi, 14(2), 10–14.
Kolars, J. C., Levitt, M. D., Aouji, M., & Savaiano, D. A. (1984). Yogurt—an autodigesting source of lactose. New England Journal of Medicine, 310, 1–3.
Chen, M., Sun, Q., Giovannucci, E., Mozaffarian, D., Manson, J. E., Willett, W. C., & Hu, F. B. (2014). Dairy consumption and risk of type 2 diabetes: 3 cohorts of US adults and an updated meta-analysis. BMC Medicine, 12, 215.
Bridge, A., Brown, J., Snider, H., Nasato, M., Ward, W. E., Roy, B. D., & Josse, A. R. (2019). Greek Yogurt and 12 Weeks of Exercise Training on Strength, Muscle Thickness and Body Composition in Lean, Untrained, University-Aged Males. Frontiers in Nutrition, 6, 55.
Guyonnet, D., Schlumberger, A., Mhamdi, L., Jakob, S., & Chassany, O. (2009). Fermented milk containing Bifidobacterium lactis DN-173 010 improves gastrointestinal well-being and digestive symptoms in women reporting minor digestive symptoms: a randomised, double-blind, parallel, controlled study. British Journal of Nutrition, 102(11), 1654–1662.
Makino, S., Ikegami, S., Kume, A., Horiuchi, H., Sasaki, H., & Orii, N. (2010). Reducing the risk of infection in the elderly by dietary intake of yoghurt fermented with Lactobacillus delbrueckii ssp. bulgaricus OLL1073R-1. British Journal of Nutrition, 104(7), 998–1006.
Pei, R., DiMarco, D. M., Putt, K. K., Martin, D. A., Chitchumroonchokchai, C., Bruno, R. S., & Bolling, B. W. (2018). Premeal Low-Fat Yogurt Consumption Reduces Postprandial Inflammation and Markers of Endotoxin Exposure in Healthy Premenopausal Women in a Randomized Controlled Trial. Journal of Nutrition, 148(6), 910–916.
Şengül, N., Işık, S., Aslım, B., Uçar, G., & Demirbağ, A. E. (2011). The effect of exopolysaccharide-producing probiotic strains on gut oxidative damage in experimental colitis. Digestive Diseases and Sciences, 56(3), 707–714.
Xiong, J., Yu, J.-J., Liu, D.-M., Wu, J.-J., Liang, M.-H., Tang, J., & Xu, Y.-Q. (2023). A polysaccharide from yogurt fermented by Lactobacillus bulgaricus and Streptococcus thermophilus: Structural characteristics and its alleviative effect on DSS-induced colitis in mice. Journal of Functional Foods, 109, 105778.
Gezginç, Y., Topcal, F., Çömertpay, S., & Akyol, İ. (2015). Quantitative analysis of the lactic acid and acetaldehyde produced by Streptococcus thermophilus and Lactobacillus bulgaricus strains isolated from traditional Turkish yogurts using HPLC. Journal of Dairy Science, 98(3), 1426–1434.
Garofalo, G., Ponte, M., Busetta, G., Tolone, M., Bonanno, A., Portolano, B., Gaglio, R., Erten, H., Sardina, M. T., & Settanni, L. (2023). A Thorough Investigation of the Microbiological, Physicochemical, and Sensory Properties of Ewe’s Yoghurt Fermented by a Selected Multi-Strain Starter Culture. Foods, 12(18), 3454.
Bilgucu, E., Ivanov, G. Y., Balabanova, T. B., & Ivanova, I. V. (2021). Comparative study on the quality characteristics of yoghurt produced by caw milks with different somatic cells count. Bulgarian Journal of Agricultural Science, 27(2), 385–390.
University of Alaska Fairbanks Cooperative Extension Service. (2024). Making Yogurt at Home. FNH-00062. Reviewed October 2024.
European Parliament and Council. (2011). Regulation (EU) No 1169/2011, Annex XIII: Reference intakes; consolidated version.
Tarım ve Orman Bakanlığı. (2022). Türk Gıda Kodeksi Fermente Süt Ürünleri Tebliği, Tebliğ No: 2022/44. Resmî Gazete, 30 de noviembre de 2022, 32029.
Tarım ve Orman Bakanlığı. (2022). Fermente Süt Ürünleri Tebliği, Ek-1 ve Ek-2: Yağ oranları ve ürün özellikleri.
Tarım ve Orman Bakanlığı. (2024). Fermente Süt Ürünleri Tebliğinde Değişiklik, Tebliğ No: 2024/1. Resmî Gazete, 10 de febrero de 2024, 32456.
U.S. Food and Drug Administration. (s. f.). 21 CFR 131.200: Yogurt. Electronic Code of Federal Regulations; texto consultado el 16 de noviembre de 2026.
République française. (s. f.). Décret n° 88-1203 du 30 décembre 1988 relatif aux laits fermentés et au yaourt ou yoghourt; yürürlükteki birleştirilmiş metin.
Gobierno de España. (2014). Real Decreto 271/2014, de 11 de abril, por el que se aprueba la Norma de Calidad para el yogur o yoghourt; birleştirilmiş metin.
Millî Eğitim Bakanlığı. (2016). Gıda Teknolojisi: Fermente Süt Ürünleri Üretimi. Millî Eğitim Bakanlığı, pp. 55–56.
Dairy UK & Provision Trade Federation. (2015). Code of Practice for the Composition and Labelling of Yogurt. Actualización de noviembre de 2015.
Food Standards Agency. (2026). Food allergen labelling and information requirements technical guidance. Actualización del 3 de noviembre de 2026.
Food Standards Agency. (2026). Approved additives and E numbers.
UK Government. (s. f.). Nutrition and health claims: guidance to compliance with Regulation (EC) 1924/2006.
Dekker, P. J. T., Koenders, D., & Bruins, M. J. (2019). Lactose-Free Dairy Products: Market Developments, Production, Nutrition and Health Benefits. Nutrients, 11(3), 551.
Ścibisz, I., Ziarno, M., & Mitek, M. (2019). Color stability of fruit yogurt during storage. Journal of Food Science and Technology, 56(4), 1997–2009.
CNIEL. (2026). L’économie laitière en chiffres: Édition 2026. Datos de producción FIL/IDF, pp. 177; Datos de compras CIRCANA, pp. 111.
USDA Economic Research Service. (2025). Dairy products: Per capita consumption, United States (Annual). Dairy Data, Actualización del 16 de diciembre de 2025.
USDA Economic Research Service. (2026). Selected soft dairy products, domestic use (Annual). Dairy Data, Actualización del 27 de agosto de 2026.
Landesvereinigung der Milchwirtschaft Nordrhein-Westfalen. (2026). Deutschland: Pro-Kopf-Verbrauch von Milchprodukten. Mitteilungen und Marktberichte, Nr. 20/26, 13 de mayo de 2026. Fuente de datos: ZMB.
J-Milk. (2026). Yıllara göre kişi başına içme sütü ve diğer süt ürünleri tüketimi. Conjunto de datos 3080300, Actualización del 23 de junio de 2026.
T.C. Sağlık Bakanlığı. (s. f.). Türkiye Beslenme ve Sağlık Araştırması 2017: Özet Bulgular.
Agriculture and Horticulture Development Board. (2025). Premium products boost demand for cheese and yogurt. 4 de noviembre de 2025.
Agriculture and Horticulture Development Board. (2026). Q3 2026 dairy market review.
Agriculture and Horticulture Development Board. (2026). Protein power: The trend winning over consumers.

Halil İbrahim Akgül
Halil Ibrahim Akgul, Ph.D., is an Assistant Professor of Food Engineering at Bayburt University, where he works in the Division of Food Sciences within the Faculty of Engineering. He received his B.Sc. in Food Engineering from Akdeniz University in 2010, followed by an M.Sc. and a Ph.D. in Food Engineering from Atatürk University in 2015 and 2020, respectively. His formally recognised academic fields are Food Sciences and Engineering, Food Technologies, Dairy and Dairy Products Technology, and Food Microbiology.
Dr. Akgul has more than fifteen years of professional, research, and academic experience in food science. Between 2011 and 2013, he worked as the food engineer responsible for operations at the Pilot Dairy and Bread Factory of Atatürk University’s Directorate of Agricultural Enterprises. This industrial experience, combined with his subsequent academic research, gave him extensive practical and scientific knowledge of milk processing, dairy production, food quality, hygiene, and product development.
His research is primarily focused on milk and dairy products, dairy microbiology, starter cultures, lactic acid bacteria, exopolysaccharides, butter technology, and the physicochemical, microbiological, sensory, and nutritional properties of foods. His studies have examined the quality and fatty-acid composition of traditional butter, aroma formation in butter produced with different starter cultures, raw-milk quality, the characterisation and antioxidant activity of bacterial exopolysaccharides, traditional dairy products such as çökelek and karın kaymağı, colostrum powder, and the use of fruit-derived ingredients in ice cream production.
His academic record includes peer-reviewed research articles published in national and international journals, including Mljekarstvo, Acta Scientiarum Technology, the Journal of Food Safety and Food Quality, the International Journal of Food Engineering, the Atatürk University Journal of Agricultural Faculty, and ATA Food Journal. Four of the research articles currently listed in his university profile were published in SCI-Expanded-indexed journals. He has also contributed to twelve national and international conference papers and presentations covering dairy products, food microbiology, butter quality, fatty-acid composition, starter cultures, exopolysaccharide-producing bacteria, colostrum, traditional foods, and functional ice-cream formulations.
Dr. Akgul has participated as a researcher or adviser in eleven completed scientific and applied research projects. These projects have addressed the modernisation of pilot dairy-processing facilities; the production and quality characteristics of colostrum powder; the physicochemical and microbiological quality of butter and raw milk; the identification of exopolysaccharide-producing lactic acid bacteria; the development and production optimisation of starter cultures for mould-ripened cheese; the standardisation of traditional dairy products; and the use of sloe berry and persimmon fibre in ice-cream production.
His teaching experience spans undergraduate, associate-degree, and graduate education. The courses he has taught include Food Chemistry, Analytical Chemistry, General Chemistry, Organic Chemistry, Fermented Dairy Products Technology, Butter Production and Processing Technology, Healthy Living and Nutrition, Organic Agriculture and Food, Popular Science, Digital Literacy, and Information Technologies. Through these courses, he combines fundamental food chemistry and engineering principles with dairy technology, nutrition, scientific literacy, and the practical communication of scientific knowledge.
He is the founder and Editor-in-Chief of Gıda ve Sağlık, a multilingual digital publication devoted to food, nutrition, health, food chemistry, food microbiology, and culinary science. Through this platform, he draws upon his academic background, teaching experience, research activity, and practical knowledge of food production to present scientifically grounded information in a detailed and accessible form for an international readership.